Les goulets d'étranglement de sablage en fonderie limitent-ils vos résultats de production ?
De nombreuses usines achètent une machine à convoyeur à rouleaux standard et s'attendent à des résultats identiques pour les pièces moulées, les poutres en H et les plaques d'acier. En pratique, une vitesse de transport inadaptée, une mauvaise intégration de la ligne et une manipulation manuelle peuvent créer un nettoyage inégal, une augmentation des coûts de main-d'œuvre et des livraisons retardées. Des comparaisons de projets réels montrent pourquoi l'équipement doit être adapté à chaque pièce et processus de production.
Notre entreprise évalue les conditions des pièces, les objectifs de production, les lignes de moulage en amont et les normes de qualité en aval avant de recommander une machine à convoyeur à rouleaux personnalisable. En tant que fabricant et fournisseur expérimenté, nous fournissons des solutions OEM et ODM Machine de Sablage qui améliorent la capacité, l'efficacité de la main-d'œuvre et la cohérence du traitement de surface dans des applications pratiques d'usine.
Pourquoi l'équipement de convoyeur à rouleaux ne peut-il pas être une solution universelle ?
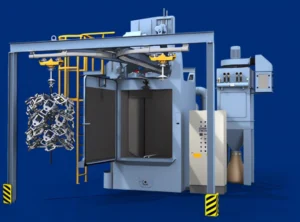
A Machine à convoyeur à rouleaux transfère en continu les pièces de travail par le biais de sablage, mais sa valeur réelle dépend de la manière dont il s'intègre à l'ensemble de la ligne de production. Une fonderie peut avoir besoin d'un désablage rapide après le moulage, une usine de structures en acier peut traiter de longues poutres en H, tandis qu'un processeur de plaques d'acier peut privilégier un prétraitement uniforme avant le revêtement. Chaque application crée des points de douleur différents dans le projet.
- Les pièces moulées peuvent varier en forme, épaisseur de paroi, adhérence de sable et taille de lot.
- Les poutres en H nécessitent un support stable, un alignement précis et une manipulation sûre de longues sections.
- Les plaques d'acier nécessitent un nettoyage et une préparation de surface cohérents sur de vastes zones.
- L'équipement de moulage ou de découpe en amont peut déterminer le rythme de transport requis.
- La peinture, le soudage, l'inspection ou l'assemblage en aval peuvent imposer des limites strictes en matière de qualité.
Pour cette raison, les équipes d'approvisionnement devraient comparer les résultats de projet complets plutôt que de revoir des spécifications d'équipement isolées. Le bon agencement du convoyeur à rouleaux, l'exposition au sablage, la méthode de chargement et la logique de contrôle peuvent produire des résultats très différents d'une machine visuellement similaire utilisée dans la mauvaise application.
Étude de cas Un : Nettoyage de l'atelier de fonderie après moulage
Points de douleur réels avant la refonte
Un atelier de fonderie utilisant une ligne de moulage automatique a rencontré une élimination inégale du sable après l'élimination. Les opérateurs repositionnaient manuellement les pièces moulées avant le sablage, et certaines zones restaient contaminées car les pièces entraient dans le processus de nettoyage avec des orientations différentes. L'usine a également connu des interruptions de production lorsque la ligne de moulage livrait des pièces plus rapidement que la station de chargement manuel ne pouvait les traiter.
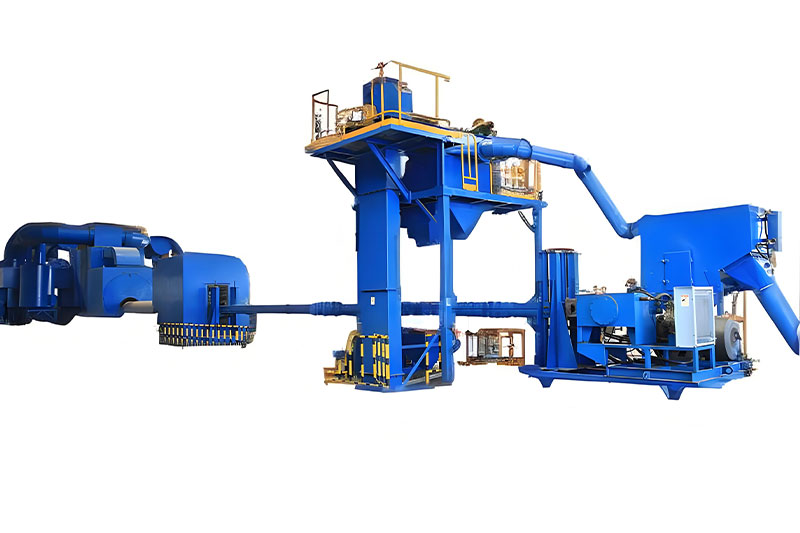
Dans ce type de projet, le Machine à convoyeur à rouleaux doit être conçu autour de la production de la ligne de moulage plutôt que sélectionné uniquement par la largeur maximale de sablage. Le fabricant examine les dimensions des pièces, le timing des cycles de moulage, les points de transfert et le résultat de nettoyage requis. Le convoyeur devient alors un lien entre le moulage, l'élimination, le sablage, l'inspection et la prochaine étape de production.
Changements après l'intégration de la ligne
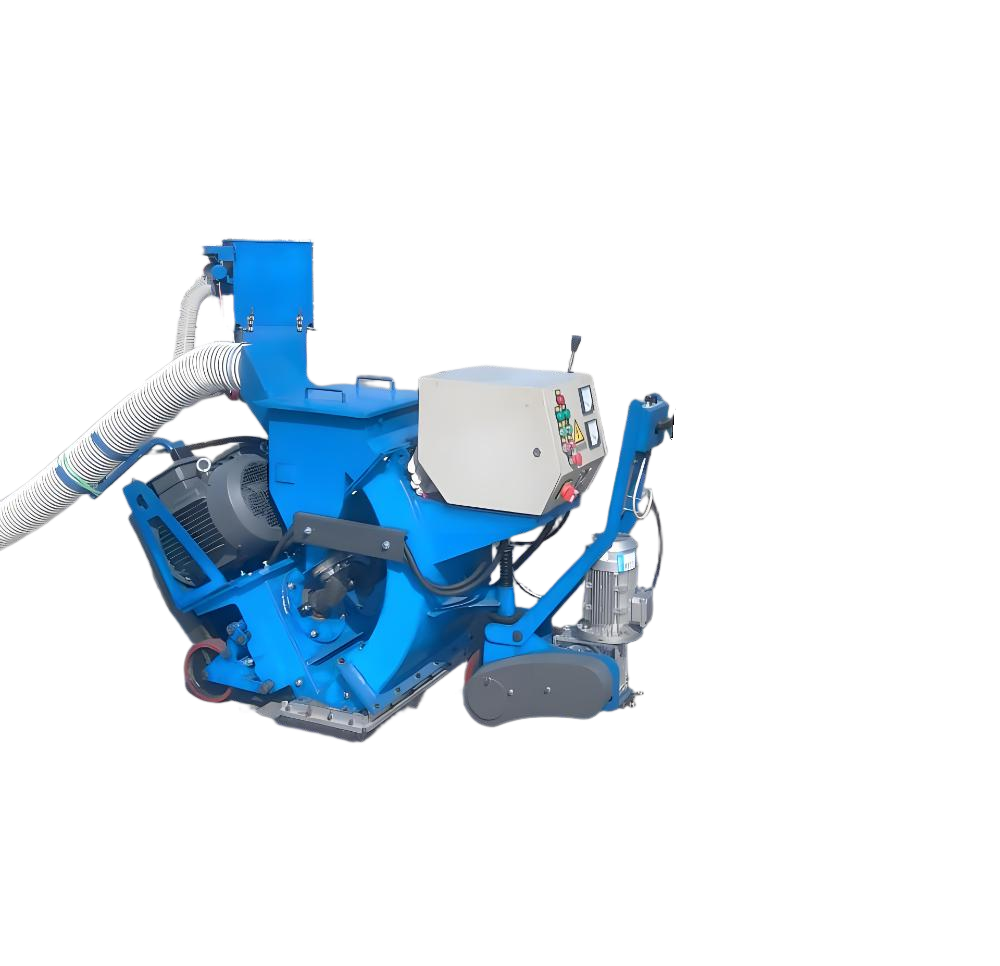
Après l'intégration d'un système de passage Shot Blast Machine avec le processus de moulage et de manutention des matériaux, l'usine a pu établir un flux plus prévisible. Une disposition appropriée des rouleaux de convoyeur a réduit le repositionnement manuel et aidé à maintenir une exposition constante. La comparaison suivante représente le type de résultat que les acheteurs devraient vérifier à travers les dossiers de projet et les tests d'acceptation.
| Évaluation de l'élément | Avant le retrofit | Après la solution intégrée |
| Méthode de chargement | Principalement le positionnement manuel | Transfert organisé du moulage et de la secousse |
| Flux de production | Interrompu par des retards de chargement | Plus continu et équilibré |
| Exigence en main-d'œuvre | Plusieurs opérateurs pour la manutention et le retraitement | Moins de tâches de manutention et responsabilités plus claires |
| Consistance de nettoyage | Variation entre les lots de coulée | Contrôle de processus plus stable |
| Défauts de qualité | Sable résiduel et zones manquées | Moins de risques de défauts et de retraitements |
La réalisation principale n'était pas simplement un convoyeur plus rapide. C'était la coordination des temporisations de ligne de moulage, de l'orientation des pièces de travail, de l'exposition au sablage et des exigences d'inspection. Les acheteurs devraient demander au fournisseur de démontrer comment la machine à effectuer le sablage proposée répondra à la variation réelle des coulées plutôt que de se fier à une configuration standard du catalogue.
Étude de cas deux : Traitement des poutres H dans une usine de structures en acier
Manutention de sections structurelles longues et lourdes
Les usines de structures en acier traitent souvent des poutres H de différentes longueurs, dimensions de flan et niveaux de contamination de surface. Avant l'automatisation, les travailleurs pouvaient utiliser des grues ou des chariots élévateurs pour un positionnement répété, créant des goulets d'étranglement dans la manutention et augmentant le risque de chargement instable. Le transfert manuel rend également difficile le maintien d'une vitesse constante dans la zone de sablage.
Pour les applications de poutres H, la machine à convoyeur à rouleaux doit supporter l'ensemble de la pièce de travail en toute sécurité tout en maintenant un mouvement fiable. Le projet peut nécessiter des rouleaux renforcés, un espacement approprié, un guidage latéral, une coordination de chargement et une connexion avec l'équipement de sablage et de peinture. Un design personnalisable est particulièrement important lorsque une ligne de production gère plusieurs tailles de poutres.
Comparaison avant et après mise à niveau
Après l'introduction d'une machine à sablage alimentée par un convoyeur, l'usine a pu organiser le chargement et le déchargement dans des zones opérationnelles définies. Cela a réduit les mouvements répétés de la grue et amélioré la planification entre la fabrication et le traitement de surface. L'amélioration doit être mesurée par le biais du débit réel, des heures de travail, des enregistrements de défaut et de la performance de livraison.
| Métrique du projet | Processus manuel ou déconnecté | Processus de convoyeur intégré |
| Transfert de matériel | Mouvements répétés de grue et de chariot élévateur | Points de transport et de chargement de rouleaux planifiés |
| Coût de la main-d'œuvre | Implication élevée dans la manutention | Moindre dépendance à un travail de transfert répétitif |
| Qualité de surface | La vitesse et la couverture varient selon l'opérateur | Conditions de transport plus répétables |
| Capacité de production | Restreint par les intervalles de manutention | Amélioration de la continuité et de la planification des lignes |
| Exposition à la sécurité | Intervention manuelle fréquente près des sections lourdes | Meilleure séparation des opérations de manutention et de grenaillage |
Ces résultats dépendent d'un équilibrage correct de la ligne. Si le convoyeur fonctionne plus rapidement que le processus de grenaillage ne peut le gérer, la qualité de nettoyage peut diminuer. S'il fonctionne trop lentement, la machine devient une contrainte de capacité. Un fournisseur qualifié OEM ou ODM devrait évaluer à la fois les performances de l'équipement et le flux de travail de l'ensemble de la structure en acier.
Étude de cas trois : Prétreatment des plaques d'acier avant revêtement
Réduction des défauts liés au revêtement
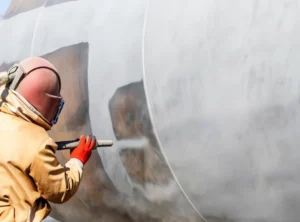
Les usines de traitement des plaques d'acier nécessitent généralement un prétraitement stable avant la peinture, le soudage ou la fabrication. Un nettoyage inadéquat peut laisser des oxydes de laminage, de la rouille ou une contamination sur la surface, entraînant une mauvaise adhérence du revêtement, une corrosion prématurée, un refus d'inspection et un retravail. Lorsque les plaques sont transférées manuellement ou positionnées de manière inconsistante, les résultats du traitement de surface peuvent varier au sein d'un même lot.
A Machine de sablage à passage Équipé d'une machine à rouleau à convoyeur configurée de manière appropriée peut soutenir une séquence de nettoyage des plaques plus contrôlée. Le système doit être adapté à la largeur, l'épaisseur, la longueur des plaques, la contamination, le degré de propreté requis et les conditions de revêtement en aval. Le fournisseur doit également expliquer comment la collecte de poussière, la circulation d'abrasifs et les procédures d'inspection soutiennent un fonctionnement stable.
Connecter le prétraitement à la production en aval
Les résultats de projet les plus solides se produisent lorsque le tir est planifié comme partie intégrante du processus complet. Les plaques entrantes peuvent être identifiées et chargées selon les commandes de production, transférées par nettoyage à un rythme contrôlé, et déplacées directement vers l'inspection ou le revêtement. Cela réduit le stockage inutile et aide le personnel de qualité à retracer les défauts à des conditions de process spécifiques.
- Définir la propreté requise et les cibles de profil de surface.
- Confirmer les dimensions des plaques, l'éventail de poids et la séquence de production.
- Adapter l'espacement des rouleaux de convoyeur et la vitesse de transport aux pièces à travailler.
- Intégrer les points de chargement, de tir, d'inspection et de transfert de revêtement.
- Vérifier la capacité et la qualité lors des tests d'acceptation en usine et sur site.
Comment les acheteurs doivent évaluer les preuves d'études de cas
Les revendications marketing révèlent rarement si une machine fonctionnera efficacement dans une autre usine. Les équipes d'approvisionnement devraient demander des preuves reliant la conception de l'équipement aux résultats de projet mesurables.
- Dessins de pièces, photographies, plages de poids et descriptions de contamination
- Capacité de production avant et après et dossiers de main-d'œuvre
- Comparaisons de défauts, de retravail et de rejets de revêtement
- Détails d'intégration pour les lignes de moulage, les grues, les lignes de peinture ou les stations d'assemblage
- Critères d'acceptation pour la qualité de nettoyage, la stabilité du transport et les fonctions de sécurité
- Références de projets utilisant des pièces comparables et des volumes de production
Nos projets de ligne de moulage et de fonderie existants fournissent des références pratiques pour l'évaluation de ces facteurs. Nous analysons la production en amont, les exigences en aval et les contraintes opérationnelles réelles avant de proposer une solution personnalisable. Ce processus aide les clients à éviter d'acheter un équipement qui fonctionne bien isolément mais qui ne s'adapte pas au système de l'usine.
Choisir un partenaire de projet, pas uniquement un fournisseur de machines
Une machine de convoyeur à rouleaux atteint toute sa valeur lorsqu'elle améliore la chaîne de production complète. Contact our team avec vos données de pièce, votre agencement, les conditions de ligne de moulage et vos objectifs de production. Nous pouvons fournir une proposition OEM ou ODM personnalisable pour les machines de tir à jet intégré et Machine de sablage à passage applications.
 French
 English
 Russian
 Spanish
 Portuguese
 Indonesian
 Thai