การระเบิดในโรงหล่อทำให้เกิดขวดคอจำกัดผลผลิตของคุณหรือไม่?
โรงงานหลายแห่งซื้อเครื่องลำเลียงลูกกลิ้งมาตรฐานและคาดหวังผลลัพธ์ที่เหมือนกันในการหล่อ, แผ่นเหล็กรูป H และแผ่นเหล็ก แต่ในทางปฏิบัติ ความเร็วการลำเลียงที่ไม่เหมาะสม, การบูรณาการระหว่างสายการผลิตที่ไม่ดี, และการจัดการด้วยมืออาจทำให้การทำความสะอาดไม่สม่ำเสมอ, เพิ่มต้นทุนแรงงาน, และการจัดส่งล่าช้า การเปรียบเทียบโครงการในโลกจริงแสดงให้เห็นว่าทำไมอุปกรณ์ต้องถูกจับคู่กับชิ้นงานและกระบวนการผลิตแต่ละประเภท.
บริษัทของเราประเมินสภาพชิ้นงาน, เป้าหมายการผลิต, สายการขึ้นรูปในต้นน้ำ, และมาตรฐานคุณภาพในปลายน้ำก่อนจะแนะนำเครื่องลำเลียงลูกกลิ้งที่ปรับแต่งได้ ในฐานะผู้ผลิตและซัพพลายเออร์ที่มีประสบการณ์ เราให้บริการ OEM และ ODM เครื่องยิงทราย โซลูชันที่ปรับปรุงความสามารถ, ประสิทธิภาพแรงงาน, และความสอดคล้องในการบำบัดผิวในแอพพลิเคชั่นโรงงานจริง.
ทำไมอุปกรณ์ลำเลียงลูกกลิ้งจึงไม่สามารถเป็นโซลูชันแบบเบ็ดเสร็จ
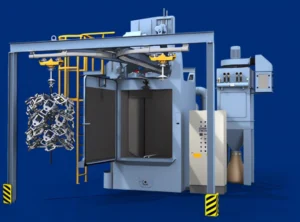
A เครื่องจักรสายพานลูกกลิ้ง ลำเลียงชิ้นงานอย่างต่อเนื่องผ่านการระเบิด แต่คุณค่าที่แท้จริงขึ้นอยู่กับความเหมาะสมกับสายการผลิตทั้งหมด โรงหล่ออาจต้องการการขจัดทรายอย่างรวดเร็วหลังการขึ้นรูป โรงงานโครงสร้างเหล็กอาจประมวลผลแผ่นเหล็กรูป H ยาว ในขณะที่ผู้ประมวลผลแผ่นเหล็กอาจให้ความสำคัญกับการเตรียมการก่อนการเคลือบที่สม่ำเสมอ การใช้งานแต่ละอย่างสร้างจุดเจ็บปวดที่แตกต่างกันในโครงการ.
- การหล่ออาจแตกต่างกันในรูปร่าง, ความหนาของผนัง, การยึดเกาะของทราย, และขนาดของชุด.
- แผ่น H ต้องการการสนับสนุนที่มั่นคง, การจัดแนวที่ถูกต้อง, และการจัดการที่ปลอดภัยของส่วนยาว.
- แผ่นเหล็กต้องการการทำความสะอาดและการเตรียมพื้นผิวที่สม่ำเสมอทั่วพื้นที่กว้าง.
- อุปกรณ์การขึ้นรูปหรือการตัดในต้นน้ำอาจกำหนดจังหวะการลำเลียงที่ต้องการ.
- การทาสี, การเชื่อม, การตรวจสอบ, หรือการประกอบในปลายน้ำอาจกำหนดข้อกำหนดด้านคุณภาพที่เข้มงวด.
ด้วยเหตุนี้ ทีมจัดซื้อควรเปรียบเทียบผลลัพธ์ของโครงการทั้งหมดแทนที่จะตรวจสอบข้อกำหนดอุปกรณ์ที่แยกจากกัน การจัดเรียงลูกกลิ้งลำเลียงที่ถูกต้อง, การสัมผัสด้วยการระเบิด, วิธีการโหลด, และตรรกะการควบคุมสามารถผลิตผลลัพธ์ที่แตกต่างกันมากจากเครื่องที่มองเห็นได้คล้ายกันซึ่งใช้ในแอพพลิเคชันที่ไม่ถูกต้อง.
กรณีศึกษาแรก: การทำความสะอาดโรงหล่อหลังการขึ้นรูป
จุดเจ็บปวดในโลกจริงก่อนการปรับปรุง
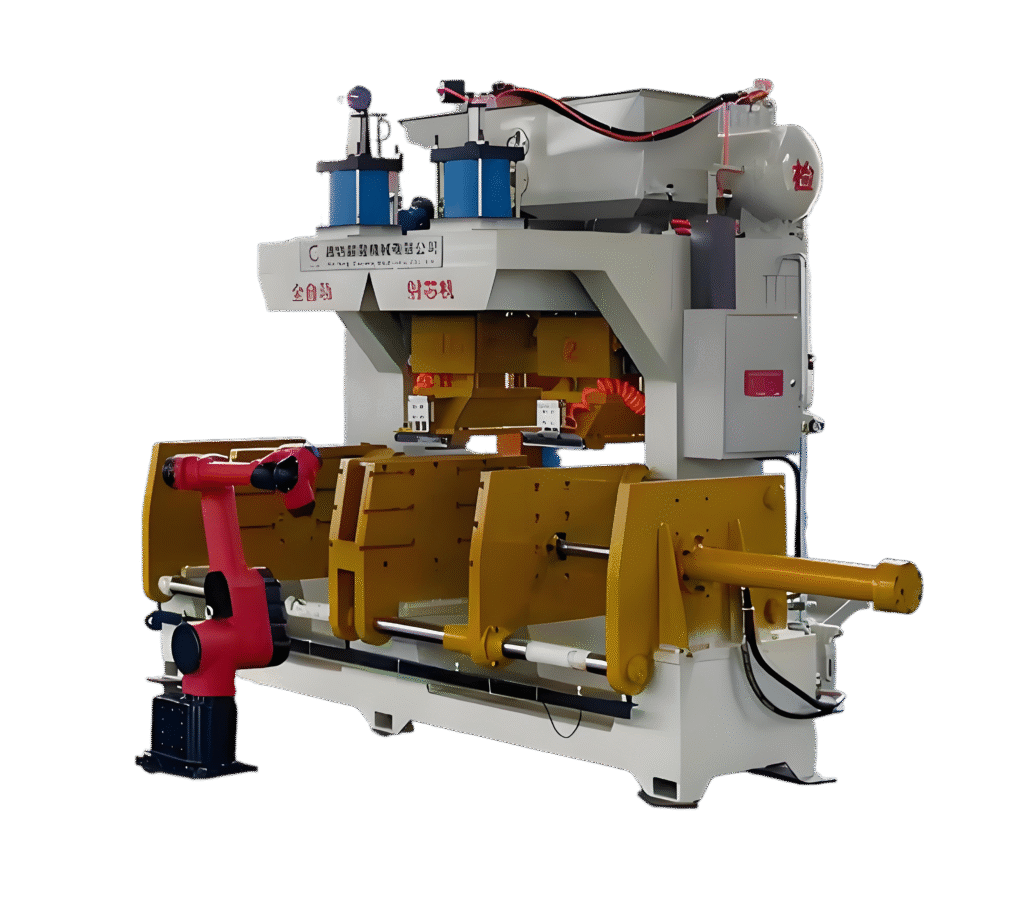
โรงหล่อที่ใช้สายการขึ้นรูปอัตโนมัติเสี่ยงต่อการขจัดทรายที่ไม่สม่ำเสมอหลังการเด้ง สามารถเจ้าหน้าที่เคลื่อนย้ายชิ้นงานก่อนการระเบิดด้วยมือ และบางพื้นที่ยังคงติดขัดเนื่องจากชิ้นงานเข้าไปในกระบวนการทำความสะอาดด้วยตำแหน่งที่แตกต่างกัน โรงงานยังประสบปัญหาการหยุดชะงักของการผลิตเมื่อสายการขึ้นรูปส่งชิ้นงานเร็วกว่าสถานีโหลดด้วยมือสามารถจัดการได้.
ในประเภทโครงการนี้, เครื่องจักรสายพานลูกกลิ้ง จะต้องได้รับการออกแบบรอบรอบการผลิตของสายการขึ้นรูปมากกว่าที่จะเลือกเฉพาะจากความกว้างในการระเบิดสูงสุด ผู้ผลิตจะพิจารณามิติชิ้นงาน, เวลาในการทำแม่พิมพ์, จุดถ่ายโอน, และผลลัพธ์การทำความสะอาดที่ต้องการ จากนั้นสายพานลำเลียงจะกลายเป็นการเชื่อมต่อระหว่างการขึ้นรูป, การเด้ง, การระเบิด, การตรวจสอบ, และขั้นตอนการผลิตถัดไป.
การเปลี่ยนแปลงหลังจากการรวมสายการผลิต
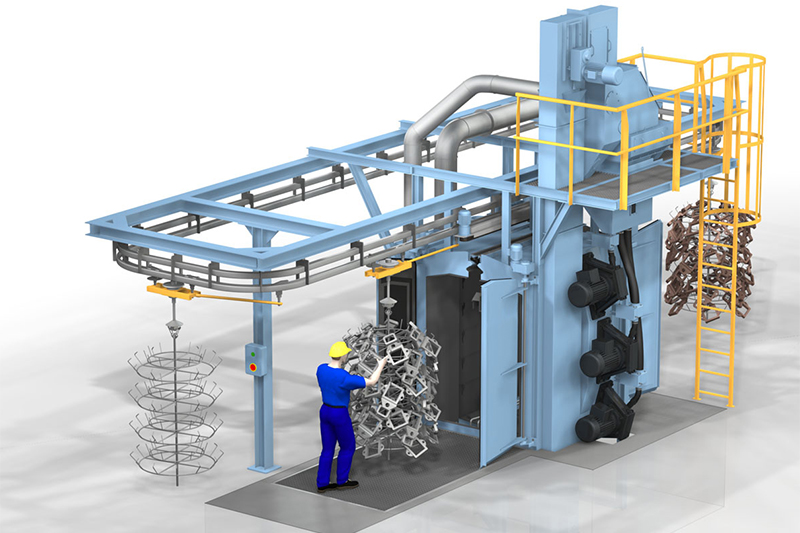
หลังจากการรวมการผ่าน เครื่องยิงกระสุน ด้วยกระบวนการขึ้นรูปและการจัดการวัสดุ โรงงานสามารถจัดตั้งการไหลที่คาดเดาได้มากขึ้น การจัดเรียงลูกกลิ้งลำเลียงที่เหมาะสมช่วยลดการปรับเปลี่ยนตำแหน่งด้วยมือและช่วยรักษาการเปิดเผยที่สม่ำเสมอ เปรียบเทียบต่อไปนี้แสดงถึงประเภทของผลลัพธ์ที่ผู้ซื้อควรตรวจสอบผ่านบันทึกโครงการและการทดสอบการรับรอง。.
| รายการประเมิน | ก่อนปรับปรุง | หลังจากการแก้ปัญหาที่รวมกัน |
| วิธีการโหลด | ส่วนใหญ่เป็นการตั้งค่าด้วยมือ | การถ่ายโอนไปยังการขึ้นรูปและการสั่นสะเทือนที่มีระเบียบ |
| การไหลของการผลิต | ถูกขัดจังหวะโดยความล่าช้าในการโหลด | มีความต่อเนื่องและสมดุลมากขึ้น |
| ความต้องการแรงงาน | ผู้ปฏิบัติงานหลายคนสำหรับการจัดการและการทำใหม่ | จำนวนงานที่จัดการน้อยลงและความรับผิดชอบที่ชัดเจนขึ้น |
| ความสม่ำเสมอในการทำความสะอาด | ความแปรผันระหว่างชุดการหล่อ | การควบคุมกระบวนการที่มีเสถียรภาพมากขึ้น |
| ข้อบกพร่องคุณภาพ | ทรายตกค้างและพื้นที่ที่พลาด | ความเสี่ยงต่อข้อบกพร่องและการทำใหม่ที่ต่ำกว่า |
ความสำเร็จหลักไม่ใช่แค่ลำเลียงที่รวดเร็วขึ้น มันคือการประสานเวลากระบวนการขึ้นรูป ทิศทางชิ้นงาน การเปิดเผยการพ่นและข้อกำหนดการตรวจสอบ ผู้ซื้อควรขอให้ผู้จัดจำหน่ายแสดงให้เห็นว่ารถพ่นที่เสนอจะตอบสนองต่อความแปรผันในการหล่อจริงอย่างไร แทนที่จะพึ่งพาการกำหนดค่าตามมาตรฐานในแคตตาล็อก.
กรณีศึกษา สอง: การประมวลผล H-Beam ที่โรงงานโครงสร้างเหล็ก
การจัดการส่วนโครงสร้างที่ยาวและหนัก
โรงงานโครงสร้างเหล็กมักจะประมวลผล H-beams ที่มีความยาว, ขนาดฟลานจ์ และระดับการปนเปื้อนของพื้นผิวที่แตกต่างกัน ก่อนการทำให้เป็นอัตโนมัติ คนงานอาจใช้เครนหรือรถโฟล์คลิฟต์ในการจัดตำแหน่งซ้ำๆ ซึ่งสร้างปัญหาการจัดการและเพิ่มความเสี่ยงต่อการโหลดที่ไม่มั่นคง การขนส่งด้วยมือยังทำให้ยากที่จะรักษาความเร็วที่สม่ำเสมอในเขตการพ่นทราย.
สำหรับแอปพลิเคชัน H-beam เครื่องลำเลียงแบบโรลเลอร์ต้องรองรับชิ้นงานทั้งหมดอย่างปลอดภัยในขณะที่รักษาการเคลื่อนไหวที่เชื่อถือได้ โครงการอาจต้องการโรลเลอร์ที่เสริมแรง, การเว้นระยะที่เหมาะสม, การแนะนำด้านข้าง, การประสานการโหลด และการเชื่อมต่อกับอุปกรณ์พ่นทรายและทาสี การออกแบบที่ปรับแต่งได้มีความสำคัญโดยเฉพาะเมื่อสายการผลิตเดียวจัดการกับขนาดของคานหลายขนาด.
การเปรียบเทียบก่อนและหลังการอัปเกรด
หลังจากการนำเครื่องพ่นทรายที่ใช้ลำเลียงเข้ามา โรงงานสามารถจัดระเบียบการโหลดและการขนถ่ายเป็นเขตการทำงานที่กำหนด นี่ช่วยลดการเคลื่อนที่ของเครนซ้ำๆ และปรับปรุงการจัดตารางระหว่างการผลิตและการบำบัดพื้นผิว การปรับปรุงควรได้รับการวัดผ่านผลผลิตจริง, ชั่วโมงแรงงาน, บันทึกข้อบกพร่อง, และผลการส่งมอบ.
| มาตรฐานโครงการ | กระบวนการเชื่อมต่อหรือไม่เชื่อมต่อ | กระบวนการลำเลียงที่เชื่อมต่อ |
| การขนส่งวัสดุ | การเคลื่อนที่ของเครนและรถยกซ้ำซาก | จุดการขนส่งและโหลดที่วางแผนไว้ |
| ค่าแรงงาน | การเข้ามาเกี่ยวข้องในการจัดการสูง | ลดการพึ่งพาการทำงานที่มีการถ่ายโอนซ้ำซาก |
| คุณภาพพื้นผิว | ความเร็วและการครอบคลุมแตกต่างกันตามผู้ดำเนินการ | เงื่อนไขการขนส่งที่สามารถทำซ้ำได้มากขึ้น |
| ความสามารถในการผลิต | ข้อจำกัดจากระยะเวลาการจัดการ | ปรับปรุงความต่อเนื่องและการจัดตารางสายการผลิต |
| การเปิดเผยต่อความปลอดภัย | การเข้ามาแทรกแซงด้วยมืออย่างบ่อยครั้งใกล้ส่วนหนัก | การแยกการจัดการและการระเบิดที่ดีกว่า |
ผลลัพธ์เหล่านี้ขึ้นอยู่กับการสร้างสมดุลสายการผลิตที่ถูกต้อง หากสายพานลำเลียงเคลื่อนที่เร็วเกินไปกว่ากระบวนการระเบิดที่สามารถจัดการได้ คุณภาพการทำความสะอาดอาจลดลง หากมันเคลื่อนที่ช้าเกินไป เครื่องจักรจะกลายเป็นข้อจำกัดด้านความจุ ซัพพลายเออร์ OEM หรือ ODM ที่มีคุณสมบัติเหมาะสมควรตรวจสอบทั้งประสิทธิภาพของอุปกรณ์และกระบวนการทำงานของโครงสร้างเหล็กทั้งหมด.
กรณีศึกษา สาม: การเตรียมเหล็กแผ่นก่อนการเคลือบ
การลดข้อบกพร่องที่เกี่ยวกับการเคลือบ
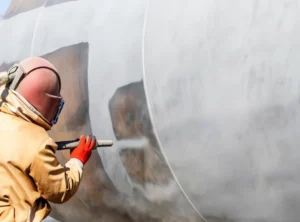
โรงงานประมวลผลเหล็กแผ่นมักต้องการการเตรียมการเบื้องต้นที่เสถียรก่อนการทาสี การเชื่อม หรือการผลิต การทำความสะอาดไม่เพียงพอสสามารถทิ้งเศษเหล็ก สนิม หรือการปนเปื้อนบนพื้นผิว ทำให้การเกาะติดของการเคลือบไม่ดี ความเสียหายก่อนเวลาอันควร การปฏิเสธการตรวจสอบ และการทำงานซ้ำ เมื่อแผ่นเหล็กถูกถ่ายโอนด้วยมือหรือจัดวางไม่สม่ำเสมอ ผลลัพธ์การบำบัดพื้นผิวอาจแตกต่างกันไปในแต่ละชุดเดียวกัน.
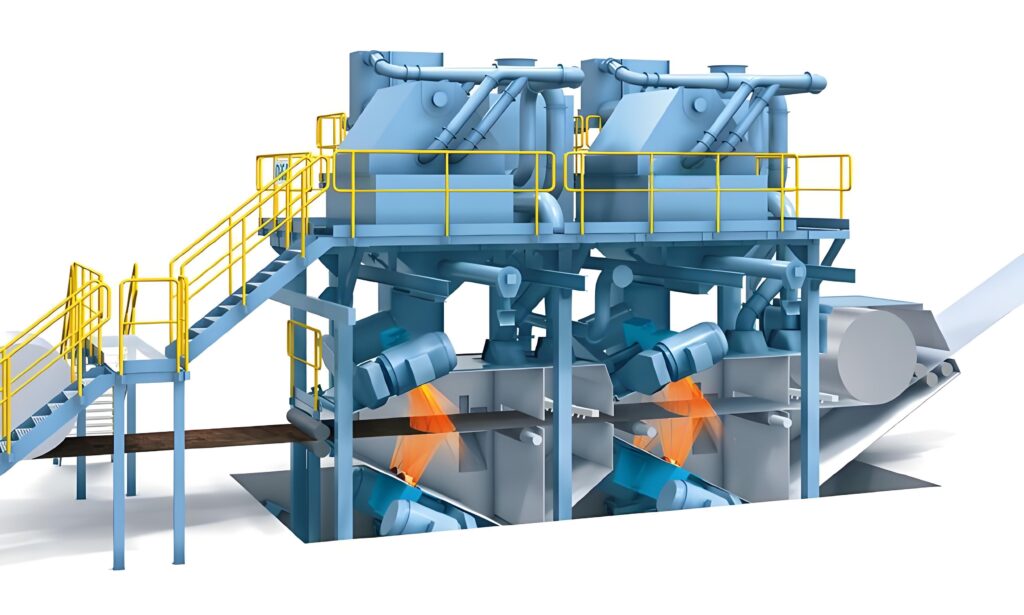
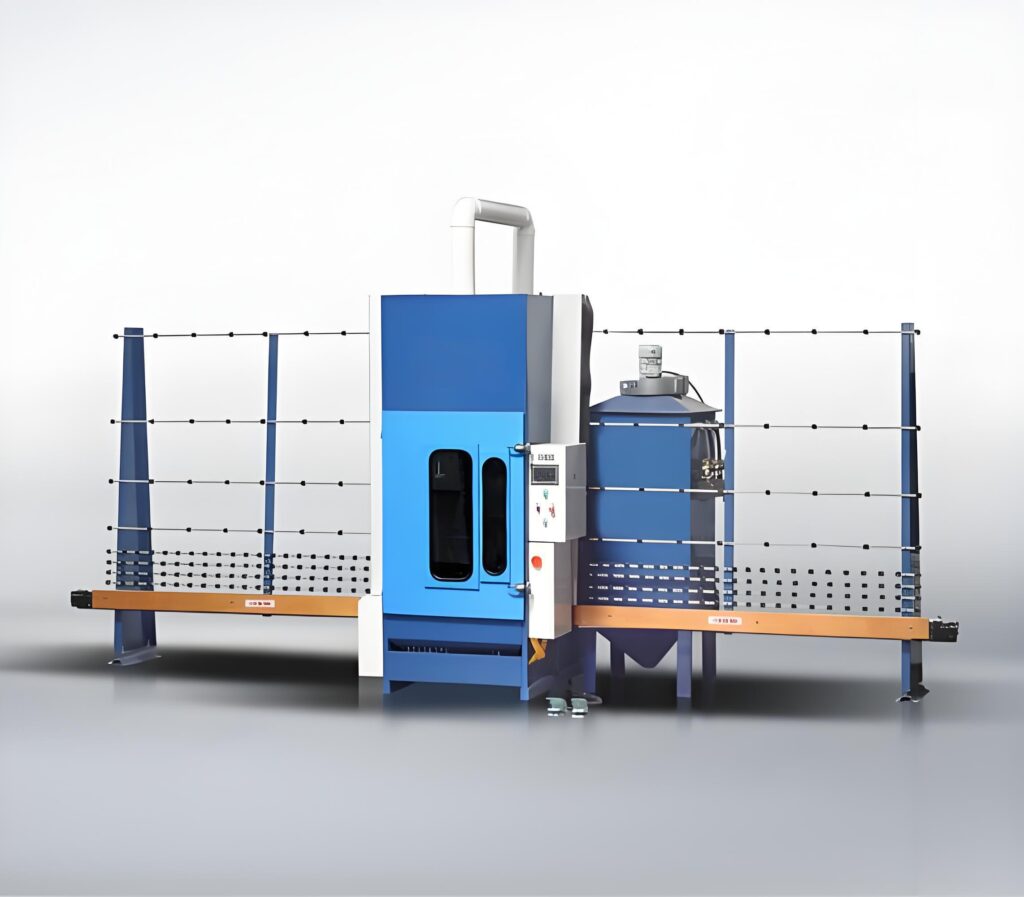
A เครื่องยิงระเบิดแบบผ่าน การติดตั้งด้วยเครื่องจักรขนส่งลูกกลิ้งที่ถูกกำหนดค่าอย่างเหมาะสมสามารถสนับสนุนลำดับการทำความสะอาดแผ่นที่ควบคุมได้มากขึ้น ระบบควรสอดคล้องกับความกว้าง ความหนา ความยาว การปนเปื้อน เกรดความสะอาดที่ต้องการ และสภาพการเคลือบในขั้นตอนถัดไป ซัพพลายเออร์ควรอธิบายด้วยว่าการเก็บฝุ่น การหมุนเวียนของวัสดุขัด และขั้นตอนการตรวจสอบสนับสนุนการดำเนินงานที่เสถียรได้อย่างไร.
การเชื่อมโยงการเตรียมการกับการผลิตในขั้นตอนถัดไป
ผลลัพธ์ของโครงการที่แข็งแกร่งที่สุดจะเกิดขึ้นเมื่อการระเบิดถูกวางแผนเป็นส่วนหนึ่งของกระบวนการทั้งหมด แผ่นเหล็กที่เข้ามาสามารถระบุและโหลดตามคำสั่งการผลิต ถูกถ่ายโอนผ่านการทำความสะอาดในอัตราที่ควบคุมได้ และถูกย้ายไปยังการตรวจสอบหรือการเคลือบโดยตรง สิ่งนี้ช่วยลดการจัดเตรียมที่ไม่จำเป็นและช่วยให้บุคลากรคุณภาพสามารถติดตามข้อบกพร่องไปยังเงื่อนไขกระบวนการเฉพาะได้.
- กำหนดความสะอาดและเป้าหมายพื้นผิวที่จำเป็น.
- ยืนยันมิติของแผ่น น้ำหนักช่วง และลำดับการผลิต.
- ปรับระยะห่างของลูกกลิ้งสายพานและความเร็วในการขนส่งให้เข้ากับชิ้นงาน.
- รวมจุดโหลด การพ่นระเบิด การตรวจสอบ และการโอนย้ายเคลือบ.
- ตรวจสอบความสามารถและคุณภาพในระหว่างการทดสอบการรับสินค้าในโรงงานและสถานที่.
ผู้ซื้อควรประเมินหลักฐานกรณีศึกษาอย่างไร
คำกล่าวทางการตลาดมักไม่เปิดเผยว่าเครื่องจักรจะทำงานได้อย่างมีประสิทธิภาพในโรงงานที่แตกต่างกันหรือไม่ ทีมจัดซื้อควรขอหลักฐานที่เชื่อมโยงการออกแบบอุปกรณ์กับผลลัพธ์ของโครงการที่สามารถวัดได้.
- ภาพวาดชิ้นงาน รูปถ่าย ช่วงน้ำหนัก และคำอธิบายการปนเปื้อน
- บันทึกความสามารถในการผลิตและแรงงานก่อนและหลัง
- การเปรียบเทียบข้อบกพร่อง การทำงานซ้ำ และการปฏิเสธการเคลือบ
- รายละเอียดการรวมสำหรับสายแม่พิมพ์ เครน สายพานสี หรือสถานีประกอบ
- เกณฑ์การรับสำหรับคุณภาพความสะอาด ความเสถียรในการขนส่ง และฟังก์ชันความปลอดภัย
- อ้างอิงจากโครงการที่ใช้ชิ้นงานและปริมาณการผลิตที่คล้ายคลึงกัน
โครงการสายแม่พิมพ์และการหล่อของเราที่มีอยู่ให้การอ้างอิงที่มีประโยชน์สำหรับการประเมินปัจจัยเหล่านี้ เราวิเคราะห์ผลผลิตที่เกิดขึ้นก่อนและข้อกำหนดที่เกิดขึ้นหลัง และข้อจำกัดในการดำเนินงานจริงก่อนที่จะเสนอวิธีการปรับแต่งได้ โครงการนี้ช่วยให้ลูกค้าไม่ต้องซื้ออุปกรณ์ที่ทำงานได้ดีในแยกแต่ไม่สามารถเข้ากับระบบโรงงานได้.
เลือกพันธมิตรโครงการ ไม่ใช่แค่ผู้จัดหาเครื่องจักร
เครื่องจักรสายพานกลิ้งจะมีมูลค่าเต็มที่เมื่อมันช่วยปรับปรุงห่วงโซ่การผลิตทั้งหมด. Contact our team ด้วยข้อมูลชิ้นงานของคุณ แผนผัง สภาพสายแม่พิมพ์ และเป้าหมายการผลิต เราสามารถจัดทำข้อเสนอ OEM หรือ ODM ที่ปรับแต่งได้สำหรับเครื่องพ่นทรายที่รวมเข้าด้วยกันและ เครื่องยิงระเบิดแบบผ่าน การใช้งาน.
 Thai
 English
 Russian
 Spanish
 Portuguese
 French
 Indonesian