Apakah Hambatan Blasting di Pabrik Penuangan Menghambat Hasil Produksi Anda?
Banyak pabrik membeli Mesin Konveyor Rol standar dan mengharapkan hasil yang identik di seluruh pengecoran, balok H, dan pelat baja. Dalam praktiknya, kecepatan pengangkutan yang tidak sesuai, integrasi jalur yang buruk, dan penanganan manual dapat menciptakan pembersihan yang tidak merata, biaya tenaga kerja yang meningkat, dan pengiriman yang tertunda. Perbandingan proyek di dunia nyata menunjukkan mengapa peralatan harus disesuaikan dengan setiap benda kerja dan proses produksi.
Perusahaan kami mengevaluasi kondisi benda kerja, target produksi, jalur pencetakan hulu, dan standar kualitas hilir sebelum merekomendasikan Mesin Konveyor Rol yang Dapat Disesuaikan. Sebagai Produsen dan Pemasok berpengalaman, kami menyediakan OEM dan ODM Mesin Shot Blasting solusi yang meningkatkan kapasitas, efisiensi tenaga kerja, dan konsistensi perlakuan permukaan dalam aplikasi pabrik yang praktis.
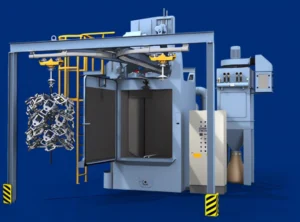
Mengapa Peralatan Konveyor Rol Tidak Dapat Menjadi Solusi Satu Ukuran untuk Semua
A Mesin Konveyor Rol mentransfer benda kerja secara terus menerus melalui blasting, tetapi nilai sebenarnya tergantung pada seberapa baik itu cocok dengan keseluruhan jalur produksi. Sebuah pabrik pengecoran mungkin memerlukan penghilangan pasir yang cepat setelah pencetakan, sebuah pabrik struktur baja mungkin memproses balok H yang panjang, sementara seorang pemroses pelat baja mungkin memprioritaskan pra-perlakuan yang merata sebelum pelapisan. Setiap aplikasi menciptakan titik permasalahan proyek yang berbeda.
- Pengecoran dapat bervariasi dalam bentuk, ketebalan dinding, adhesi pasir, dan ukuran batch.
- Balok H memerlukan dukungan yang stabil, penyelarasan yang akurat, dan penanganan yang aman dari bagian panjang.
- Pelat baja menuntut pembersihan dan persiapan permukaan yang konsisten di seluruh area yang luas.
- Peralatan pencetakan atau pemotongan hulu mungkin menentukan ritme pengangkutan yang diperlukan.
- Penggambaran, pengelasan, pemeriksaan, atau perakitan hilir mungkin memberlakukan batasan kualitas yang ketat.
Oleh karena itu, tim pengadaan harus membandingkan hasil proyek secara keseluruhan alih-alih hanya meninjau spesifikasi peralatan yang terpisah. Pengaturan Roll Konveyor yang benar, paparan blasting, metode pemuatan, dan logika kontrol dapat menghasilkan hasil yang sangat berbeda dari mesin yang secara visual mirip yang digunakan dalam aplikasi yang salah.
Studi Kasus Satu: Pembersihan Pabrik Pengecoran Setelah Pencetakan
Titik permasalahan di dunia nyata sebelum retrofit
Sebuah pabrik pengecoran yang menggunakan jalur pencetakan otomatis menghadapi penghilangan pasir yang tidak konsisten setelah shakeout. Operator ditempatkan kembali secara manual pengecoran sebelum blasting, dan beberapa area tetap terkontaminasi karena benda kerja masuk ke proses pembersihan dengan orientasi yang berbeda. Pabrik juga mengalami gangguan produksi ketika jalur pencetakan mengirimkan pengecoran lebih cepat dari yang bisa ditangani oleh stasiun pemuatan manual.
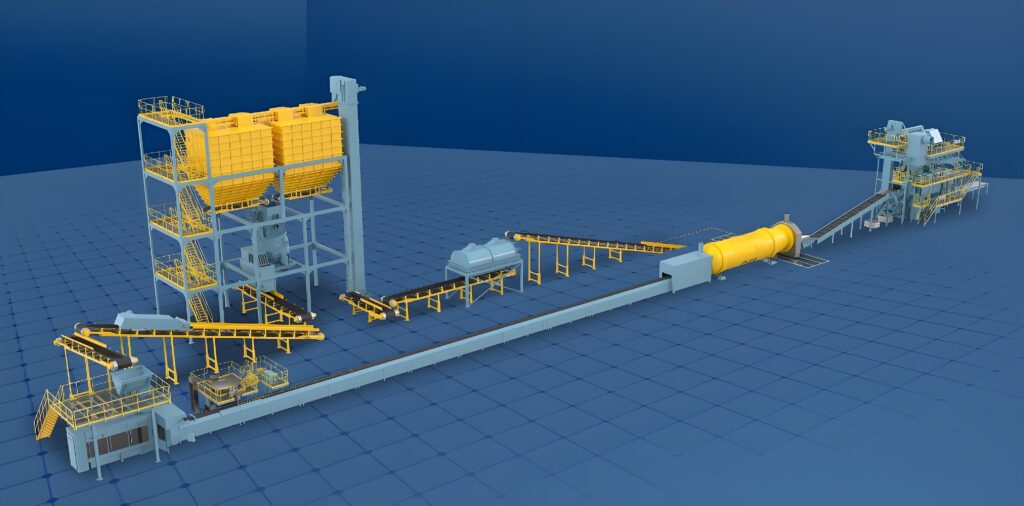
Dalam jenis proyek ini, Mesin Konveyor Rol harus dirancang di sekitar output jalur pencetakan daripada hanya dipilih berdasarkan lebar blasting maksimal. Produsen meninjau dimensi pengecoran, waktu siklus cetakan, titik transfer, dan hasil pembersihan yang diperlukan. Konveyor kemudian menjadi penghubung antara pencetakan, shakeout, blasting, pemeriksaan, dan tahap produksi berikutnya.
Perubahan setelah integrasi jalur
Setelah mengintegrasikan Mesin Tempa Pass-Through Mesin Ledakan dengan proses pencetakan dan penanganan material, pabrik dapat menetapkan alur yang lebih dapat diprediksi. Tata letak Roller Konveyor yang sesuai mengurangi pemindahan manual dan membantu mempertahankan paparan yang konsisten. Perbandingan berikut menggambarkan jenis hasil yang harus diverifikasi pembeli melalui catatan proyek dan pengujian penerimaan.
| Item evaluasi | Sebelum retrofit | Setelah solusi terintegrasi |
| Metode pemuatan | Sebagian besar pemposisian manual | Transfer terorganisir dari pencetakan dan shakeout |
| Alur produksi | Terputus oleh keterlambatan pemuatan | Lebih kontinu dan seimbang |
| Kebutuhan tenaga kerja | Beberapa operator untuk penanganan dan perbaikan | Lebih sedikit tugas penanganan dan tanggung jawab yang lebih jelas |
| Konsistensi pembersihan | Variasi antara batch pengecoran | Kontrol proses yang lebih stabil |
| Cacat kualitas | Pasir residual dan area yang terlewat | Risiko cacat dan perbaikan yang lebih rendah |
Pencapaian utama bukan sekadar konveyor yang lebih cepat. Itu adalah koordinasi waktu jalur pencetakan, orientasi benda kerja, paparan peledakan, dan persyaratan inspeksi. Pembeli harus meminta Pemasok untuk menunjukkan bagaimana Mesin Peledakan yang diusulkan akan bereaksi terhadap variasi pengecoran yang sebenarnya, daripada mengandalkan konfigurasi katalog standar.
Studi Kasus Dua: Pengolahan H-Beam di Pabrik Struktur Baja
Menangani bagian struktural yang panjang dan berat
Pabrik struktur baja sering memproses H-beam dengan panjang yang berbeda, dimensi flens, dan tingkat kontaminasi permukaan yang bervariasi. Sebelum automasi, pekerja mungkin menggunakan crane atau forklift untuk penempatan berulang, menciptakan kemacetan penanganan dan meningkatkan risiko pemuatan yang tidak stabil. Transfer manual juga membuat sulit untuk mempertahankan kecepatan yang konsisten melalui zona peledakan.
Untuk aplikasi H-beam, Mesin Konveyor Rol harus mendukung seluruh benda kerja dengan aman sambil mempertahankan gerakan yang andal. Proyek ini mungkin memerlukan rol yang diperkuat, jarak yang sesuai, panduan samping, koordinasi pemuatan, dan koneksi dengan peralatan peledakan dan pengecatan. Desain yang Dapat Disesuaikan sangat penting ketika satu jalur produksi menangani berbagai ukuran balok.
Perbandingan sebelum dan setelah peningkatan
Setelah memperkenalkan Mesin Peledakan yang diberi umpan konveyor, pabrik dapat mengorganisir pemuatan dan pembongkaran ke dalam zona operasi yang ditentukan. Ini mengurangi gerakan crane yang berulang dan meningkatkan penjadwalan antara fabrikasi dan perawatan permukaan. Peningkatan harus diukur melalui throughput aktual, jam kerja, catatan cacat, dan kinerja pengiriman.
| Metrik proyek | Proses manual atau terputus | Proses conveyor terintegrasi |
| Transfer material | Gerakan crane dan forklift yang berulang | Titik pengangkutan dan pemuatan roller yang direncanakan |
| Biaya tenaga kerja | Keterlibatan penanganan tinggi | Ketergantungan yang lebih rendah pada pekerjaan transfer yang repetitif |
| Kualitas permukaan | Kecepatan dan cakupan bervariasi menurut operator | Kondisi pengangkutan yang lebih dapat diulang |
| Kapasitas produksi | Terbatas oleh interval penanganan | Peningkatan kontinuitas dan penjadwalan lini |
| Paparan keselamatan | Intervensi manual yang sering dekat dengan bagian berat | Pemisahan yang lebih baik antara operasi penanganan dan peledakan |
Hasil ini tergantung pada penyeimbangan lini yang benar. Jika conveyor beroperasi lebih cepat daripada proses peledakan yang dapat ditangani, kualitas pembersihan mungkin menurun. Jika beroperasi terlalu lambat, mesin menjadi batas kapasitas. Pemasok OEM atau ODM yang berkualitas harus mengevaluasi kinerja alat dan alur kerja struktur baja secara keseluruhan.
Studi Kasus Tiga: Perlakuan Awal Piring Baja Sebelum Pelapisan
Mengurangi cacat terkait pelapisan
Pabrik pengolahan piring baja umumnya memerlukan perlakuan awal yang stabil sebelum pengecatan, pengelasan, atau fabrikasi. Pembersihan yang tidak memadai dapat meninggalkan kerak pabrik, karat, atau kontaminasi pada permukaan, yang mengakibatkan daya rekat pelapisan yang buruk, korosi prematur, penolakan inspeksi, dan pengerjaan ulang. Ketika piring dipindahkan secara manual atau diposisikan secara tidak konsisten, hasil perlakuan permukaan dapat bervariasi di seluruh batch yang sama.
A Mesin Peledak Pass-Through dilengkapi dengan Mesin Conveyor Roller yang dikonfigurasi dengan tepat dapat mendukung urutan pembersihan piring yang lebih terkendali. Sistem harus disesuaikan dengan lebar, ketebalan, panjang piring, kontaminasi, tingkat kebersihan yang dibutuhkan, dan kondisi pelapisan hilir. Pemasok juga harus menjelaskan bagaimana pengumpulan debu, sirkulasi abrasif, dan prosedur inspeksi mendukung operasi yang stabil.
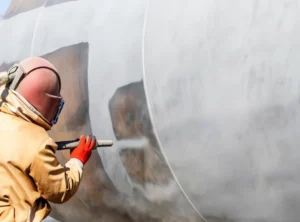
Menghubungkan pretreatment dengan produksi hilir
Hasil proyek yang paling kuat terjadi ketika peledakan direncanakan sebagai bagian dari keseluruhan proses. Pelat yang masuk dapat diidentifikasi dan dimuat sesuai dengan pesanan produksi, dipindahkan melalui pembersihan dengan laju terkontrol, dan dipindahkan langsung ke inspeksi atau pelapisan. Ini mengurangi staging yang tidak perlu dan membantu personel kualitas melacak cacat ke kondisi proses tertentu.
- Tentukan kebersihan yang diperlukan dan target profil permukaan.
- Konfirmasi dimensi pelat, rentang berat, dan urutan produksi.
- Sesuikan jarak rol conveyor dan kecepatan pengangkutan dengan benda kerja.
- Integrasikan titik loading, peledakan, inspeksi, dan transfer pelapisan.
- Verifikasi kapasitas dan kualitas selama pengujian penerimaan pabrik dan lokasi.
Bagaimana Pembeli Harus Mengevaluasi Bukti Studi Kasus
Klaim pemasaran jarang mengungkapkan apakah mesin akan berfungsi secara efektif di pabrik yang berbeda. Tim pengadaan harus meminta bukti yang menghubungkan desain peralatan dengan hasil proyek yang terukur.
- Gambar benda kerja, foto, rentang berat, dan deskripsi kontaminasi
- Catatan kapasitas produksi dan tenaga kerja sebelum dan sesudah
- Perbandingan cacat, pekerjaan ulang, dan penolakan pelapisan
- Detail integrasi untuk jalur pencetakan, crane, jalur pengecatan, atau stasiun perakitan
- Kriteria penerimaan untuk kualitas pembersihan, stabilitas pengangkutan, dan fungsi keselamatan
- Referensi dari proyek yang menggunakan benda kerja dan volume produksi yang sebanding
Proyek jalur pencetakan dan pengecoran kami yang ada memberikan referensi praktis untuk mengevaluasi faktor-faktor ini. Kami menganalisis output hulu, kebutuhan hilir, dan batasan operasional nyata sebelum mengusulkan solusi yang Dapat Disesuaikan. Proses ini membantu pelanggan menghindari pembelian peralatan yang berfungsi baik secara terpisah tetapi gagal cocok dengan sistem pabrik.
Pilih Mitra Proyek, Bukan Hanya Pemasok Mesin
Sebuah Mesin Conveyor Rol mencapai nilai penuhnya ketika meningkatkan keseluruhan rantai produksi. Contact our team dengan data benda kerja Anda, tata letak, kondisi jalur pencetakan, dan target produksi. Kami dapat memberikan proposal OEM atau ODM yang Dapat Disesuaikan untuk Mesin Peledakan Terintegrasi dan Mesin Peledak Pass-Through aplikasi.
 Indonesian
 English
 Russian
 Spanish
 Portuguese
 French
 Thai