Ограничивают ли узкие места в литьевых работах ваши производственные результаты?
Многие фабрики покупают стандартную машину роликового конвейера и ожидают одинаковых результатов для литейных изделий, Н-образных балок и стальных плит. На практике неподходящая скорость транспортировки, плохая интеграция линии и ручная обработка могут привести к неравномерной очистке, увеличению затрат на трудозатраты и задержкам в поставках. Сравнения реальных проектов показывают, почему оборудование должно соответствовать каждой детали и производственному процессу.
Наша компания оценивает условия обработки деталей, производственные цели, верхние линии формования и нижние стандарты качества перед тем, как рекомендовать настраиваемую машину роликового конвейера. Будучи опытным производителем и поставщиком, мы предлагаем OEM и ODM Машина для дробеструйной обработки решения, которые улучшают производительность, эффективность труда и согласованность обработки поверхности в практических фабричных приложениях.
Почему оборудование роликового конвейера не может быть универсальным решением
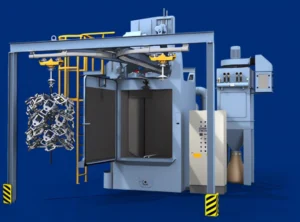
A Машина с роликовым конвейером непрерывно переносит детали через процесс обстрела, но его реальная ценность зависит от того, насколько хорошо оно вписывается в полную производственную линию. Литьевой завод может нуждаться в быстрой десандировке после формования, завод по производству стальных конструкций может обрабатывать длинные Н-образные балки, в то время как обработчик стальных плит может приоритизировать равномерную предварительную обработку перед покрытием. Каждое применение создает разные болевые точки проекта.
- Литейные изделия могут отличаться по форме, толщине стенок, прилипанию песка и размеру партии.
- Н-образные балки требуют стабильной поддержки, точного выравнивания и безопасной обработки длинных секций.
- Стальные плиты требуют согласованной очистки и подготовки поверхности на больших площадях.
- Оборудование для формования или резки может определять необходимый ритм транспортировки.
- Оборудование для окраски, сварки, инспекции или сборки может устанавливать строгие ограничения качества.
По этой причине команды по закупкам должны сравнивать полные результаты проекта, а не рассматривать изолированные спецификации оборудования. Правильная конфигурация роликового конвейера, время обстрела, метод загрузки и логика управления могут давать очень разные результаты по сравнению с визуально схожей машиной, использованной в неправильном приложении.
Кейс 1: Очистка литейного завода после формования
Болевые точки в реальном мире до модернизации
Литейный завод, использующий автоматическую линию формования, столкнулся с неравномерной удалением песка после литья. Операторы вручную перенастраивали литейные изделия перед обстрелом, и некоторые области оставались загрязненными, потому что детали входили в процесс очистки с различными ориентациями. Завод также испытывал перерывы в производстве, когда линия формования поставляла литейные изделия быстрее, чем ручная загрузочная станция могла справляться.
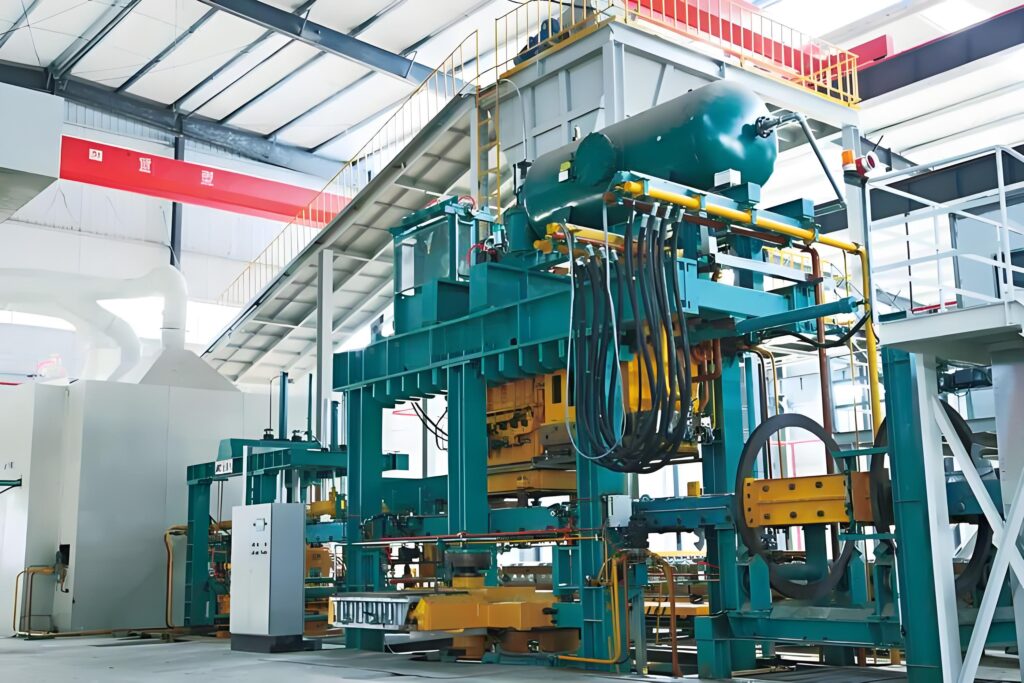
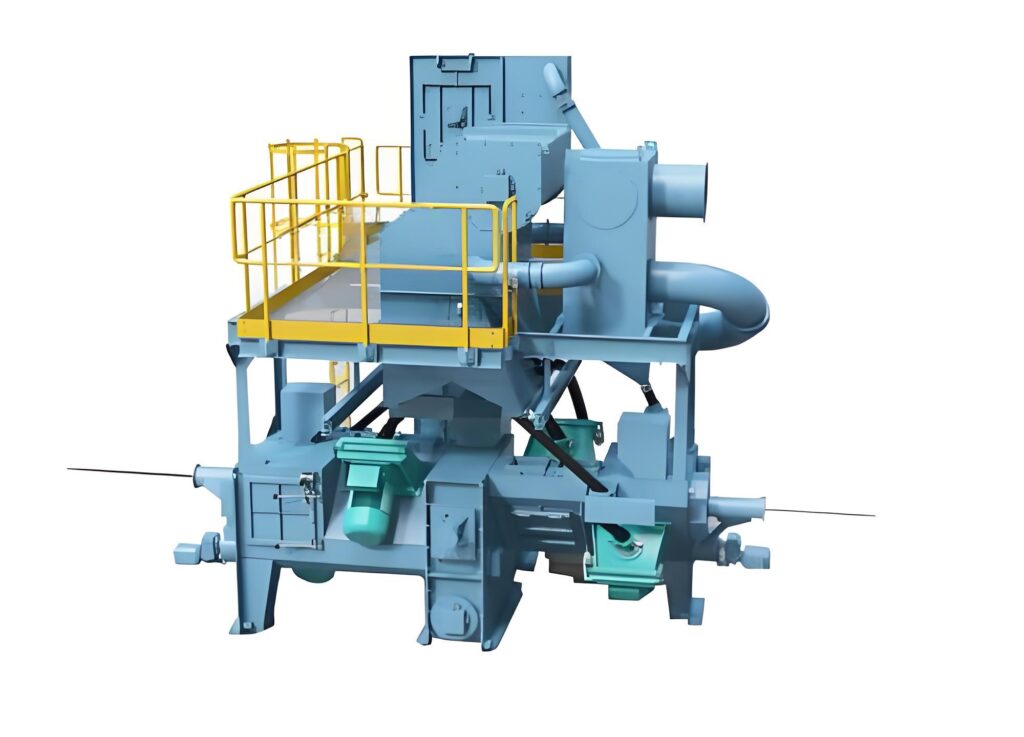
В таком проекте Машина с роликовым конвейером должно быть спроектировано вокруг выходных данных линии формования, а не выбрано только по максимальной ширине обстрела. Производитель проверяет размеры литейных изделий, время цикла формования, точки передачи и необходимые результаты очистки. Конвейер затем становится связующим звеном между формованием, расшатыванием, обстрелом, инспекцией и следующей стадией производства.
Изменения после интеграции линии
После интеграции проходного устройства Установка дробеструйной обработки с процессом формовки и обработки материала завод мог установить более предсказуемый поток. Подходящая компоновка конвейерных роликов снизила необходимость в ручной перенастройке и помогла поддерживать постоянное воздействие. Следующее сравнение представляет собой тот тип результата, который покупатели должны подтвердить через проектные документы и испытания на приемку.
| Элемент оценки | Перед модернизацией | После интегрированного решения |
| Метод загрузки | В основном ручное позиционирование | Организованный перенос из формовки и отливки |
| Производственный поток | Прерывается задержками загрузки | Более непрерывный и сбалансированный |
| Требования к labor | Несколько операторов для обработки и доработки | Меньше задач по обработке и более четкие обязанности |
| Согласованность очистки | Разнообразие между партиями отливок | Более стабильный контроль процесса |
| Качественные дефекты | Остаточный песок и пропущенные участки | Меньший риск дефектов и доработок |
Главным достижением было не просто создание более быстрого конвейера. Это была координация времени на линии формовки, ориентации заготовки, воздействия обстрела и требований к инспекции. Покупатели должны попросить поставщика продемонстрировать, как предлагающаяся машина для пескоструйной обработки реагирует на реальные колебания литья, а не полагаться на стандартную конфигурацию каталога.
Кейс 2: Обработка Н-образных балок на заводе металлических конструкций
Обработка длинных и тяжелых конструктивных элементов
Заводы по производству металлических конструкций часто обрабатывают Н-образные балки различной длины, размеров фланцев и уровней загрязнения поверхности. До автоматизации рабочие могут использовать краны или погрузчики для многократного позиционирования, создавая узкие места в обработке и увеличивая риск нестабильной загрузки. Ручная передача также усложняет поддержание постоянной скорости в зоне обстрела.
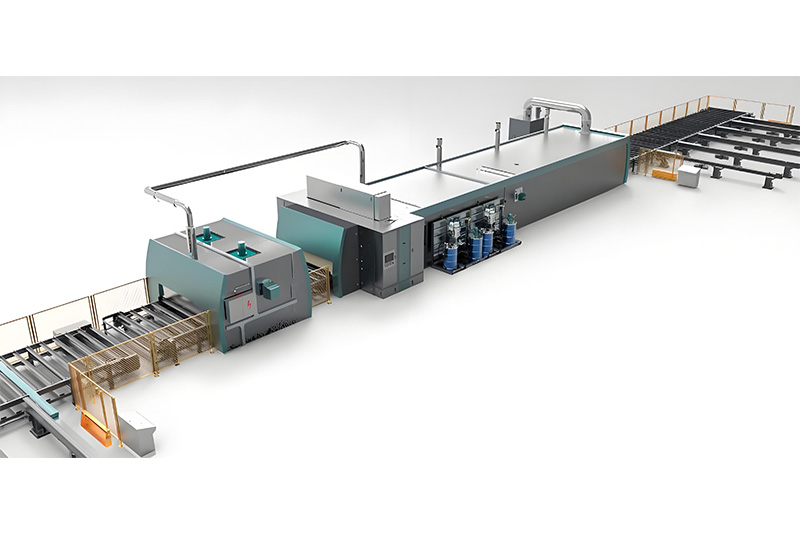
Для приложений с Н-образными балками машина рельсового конвейера должна безопасно поддерживать всю заготовку, обеспечивая надежное движение. Проект может потребовать усиленных роликов, подходящего интервала, бокового направляющего устройства, координации загрузки и соединения с оборудованием для пескоструйной обработки и покраски. Особая важность настраиваемого дизайна возникает, когда одна производственная линия обрабатывает несколько размеров балок.
Сравнение до и после модернизации
После введения пескоструйной машины с конвейерной загрузкой завод смог организовать загрузку и выгрузку в определенные операционные зоны. Это снизило количество повторных движений крана и улучшило планирование между обработкой и поверхностной обработкой. Улучшение должно оцениваться по фактической производительности, рабочим часам, записям дефектов и результатам поставки.
| Показатель проекта | Ручной или разъединенный процесс | Интегрированный процесс конвейера |
| Передача материалов | Повторяющиеся движения крана и погрузчика | Запланированные точки роликового конвейера и загрузки |
| Затраты на труд | Высокое участие в обработке | Низкая зависимость от повторяющейся переноски |
| Качество поверхности | Скорость и охват варьируются в зависимости от оператора | Более повторяемые условия конвейерной передачи |
| Производственные мощности | Ограничено интервалами обработки | Улучшенная непрерывность и планирование линии |
| Опасность для безопасности | Частое ручное вмешательство рядом с тяжелыми участками | Лучшее разделение операций по обработке и взрывам |
Эти результаты зависят от правильного балансировки линии. Если конвейер работает быстрее, чем процесс взрыва может справиться, качество очистки может ухудшиться. Если он работает слишком медленно, машина становится ограничивающим фактором по мощности. Квалифицированный поставщик OEM или ODM должен оценить как производительность оборудования, так и полный рабочий процесс стальной конструкции.
Кейс 3: Предварительная обработка стального листа перед покрытием
Снижение дефектов, связанных с покрытием
Заводы по обработке стальных листов обычно требуют стабильной предварительной обработки перед окрашиванием, сваркой или изготовлением. Неполная очистка может оставить стальную корку, ржавчину или загрязнение на поверхности, что приводит к плохой адгезии покрытия, преждевременному коррозии, отказу при проверке и переработке. Когда листы перемещаются вручную или неправильно расположены, результаты обработки поверхности могут варьироваться в одной и той же партии.
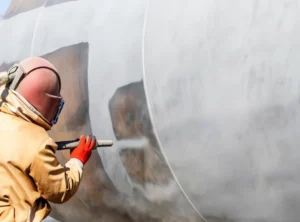
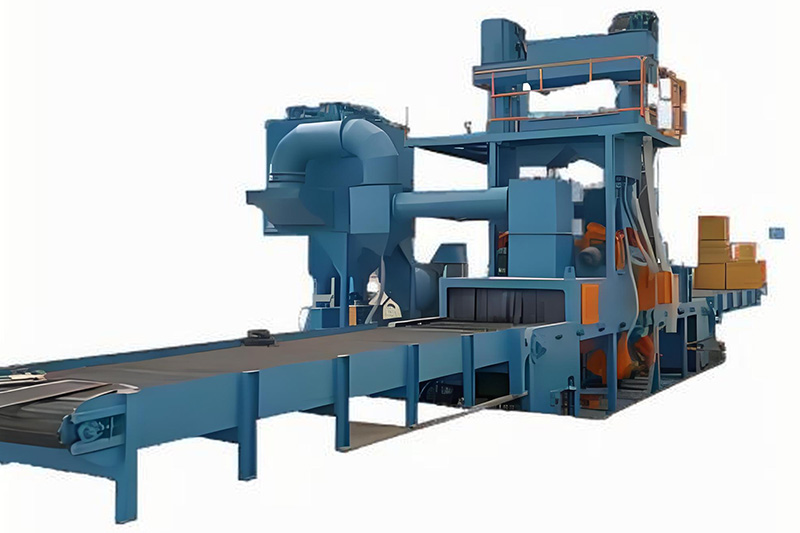
A Проходной дробеструйный аппарат оснащенный надлежащим образом сконфигурированной роликовой конвейерной машиной может поддерживать более контролируемую последовательность очистки листов. Система должна соответствовать ширине, толщине, длине листа, загрязненности, необходимой степени чистоты и условиям последующей обработки. Поставщик также должен объяснить, как сбор пыли, циркуляция абразива и процедуры инспекции поддерживают стабильную работу.
Соединение предподготовки с последующим производством
Наиболее эффективные результаты проекта достигаются, когда взрывные работы планируются как часть полного процесса. Входящие пластины могут быть идентифицированы и загружены в соответствии с производственными заказами, проходить очистку с контролируемой скоростью и перемещаться непосредственно на инспекцию или покрытие. Это снижает ненужное этапирование и помогает специалистам по качеству отслеживать дефекты до конкретных условий процесса.
- Определите требуемую чистоту и целевые характеристики поверхности.
- Подтвердите размеры пластин, диапазон веса и последовательность производства.
- Соответствуйте расстоянию между роликами конвейера и скорости транспортировки рабочим изделиям.
- Интегрируйте точки загрузки, взрывных работ, инспекции и передачи покрытия.
- Подтвердите мощность и качество во время заводских и площадочных приемочных испытаний.
Как покупатели должны оценивать доказательства кейс-стади
Маркетинговые утверждения редко раскрывают, будет ли машина эффективно работать на другом заводе. Команды по закупкам должны запрашивать доказательства, которые связывают проектирование оборудования с измеримыми результатами проекта.
- Чертежи рабочих изделий, фотографии, диапазоны веса и описания загрязнений
- Записи о производственной мощности и трудозатратах до и после
- Сравнения дефектов, переделок и отказов покрытия
- Детали интеграции для линий формовки, кранов, линий окраски или сборочных станций
- Критерии приемки для качества уборки, стабильности транспортировки и функций безопасности
- Референсы от проектов с сопоставимыми рабочими изделиями и объемами производства
Наши существующие проекты линий формовки и литейных заводов предоставляют практические ссылки для оценки этих факторов. Мы анализируем выход на первичном уровне, требования на вторичном уровне и реальные эксплуатационные ограничения, прежде чем предложить настраиваемое решение. Этот процесс помогает клиентам избежать покупки оборудования, которое хорошо работает изолированно, но не вписывается в систему завода.
Выберите партнера по проекту, а не только поставщика оборудования
Машина роликового конвейера достигает полной ценности, когда она улучшает всю цепочку производства. Contact our team с вашими данными рабочей детали, компоновкой, условиями линии формовки и производственными целями. Мы можем предложить настраиваемое предложение OEM или ODM для интегрированной машины для пескоструйной обработки и Проходной дробеструйный аппарат приложений.
 Russian
 English
 Spanish
 Portuguese
 French
 Indonesian
 Thai