¿Están los cuellos de botella de chorro de arena limitando los resultados de su producción?
Muchas fábricas compran una máquina de transportadores de rodillos estándar y esperan resultados idénticos en fundiciones, vigas en H y placas de acero. En la práctica, una velocidad de transporte inadecuada, una mala integración de línea y el manejo manual pueden generar una limpieza desigual, aumento de los costos laborales y entregas retrasadas. Comparaciones de proyectos del mundo real muestran por qué el equipo debe adaptarse a cada pieza de trabajo y proceso de producción.
Nuestra empresa evalúa las condiciones de las piezas de trabajo, los objetivos de producción, las líneas de moldeo aguas arriba y los estándares de calidad aguas abajo antes de recomendar una máquina de transportadores de rodillos personalizable. Como fabricante y proveedor experimentado, ofrecemos soluciones OEM y ODM Máquina de Granallado que mejoran la capacidad, la eficiencia laboral y la consistencia del tratamiento de superficie en aplicaciones prácticas de fábrica.
Por qué el equipo de transportadores de rodillos no puede ser una solución de talla única para todos
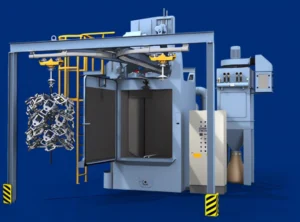
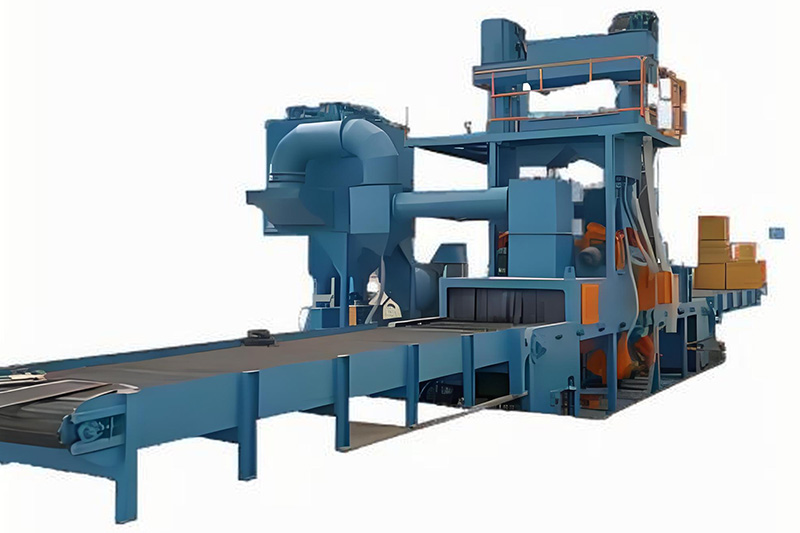
A Máquina de transporte por rodillos transfiere piezas de trabajo de forma continua a través del chorro de arena, pero su valor real depende de cuán bien se adapte a la línea de producción completa. Una fundición puede necesitar un desarenado rápido después del moldeo, una planta de estructuras de acero puede procesar largas vigas en H, mientras que un procesador de placas de acero puede priorizar un pretreatment uniforme antes del recubrimiento. Cada aplicación crea diferentes puntos críticos de proyecto.
- Las fundiciones pueden variar en forma, grosor de pared, adhesión de arena y tamaño de lote.
- Las vigas en H requieren soporte estable, alineación precisa y manejo seguro de secciones largas.
- Las placas de acero exigen limpieza y preparación de superficies consistentes en áreas amplias.
- El equipo de moldeo o corte aguas arriba puede determinar el ritmo de transporte requerido.
- La pintura, soldadura, inspección o ensamblaje aguas abajo pueden imponer límites de calidad estrictos.
Por esta razón, los equipos de adquisiciones deben comparar los resultados completos del proyecto en lugar de revisar especificaciones de equipos aisladas. La disposición correcta de los transportadores de rodillos, la exposición al chorro de arena, el método de carga y la lógica de control pueden producir resultados muy diferentes de una máquina visualmente similar utilizada en la aplicación incorrecta.
Estudio de caso uno: limpieza de planta de fundición después del moldeo
Puntos críticos reales antes de la modernización
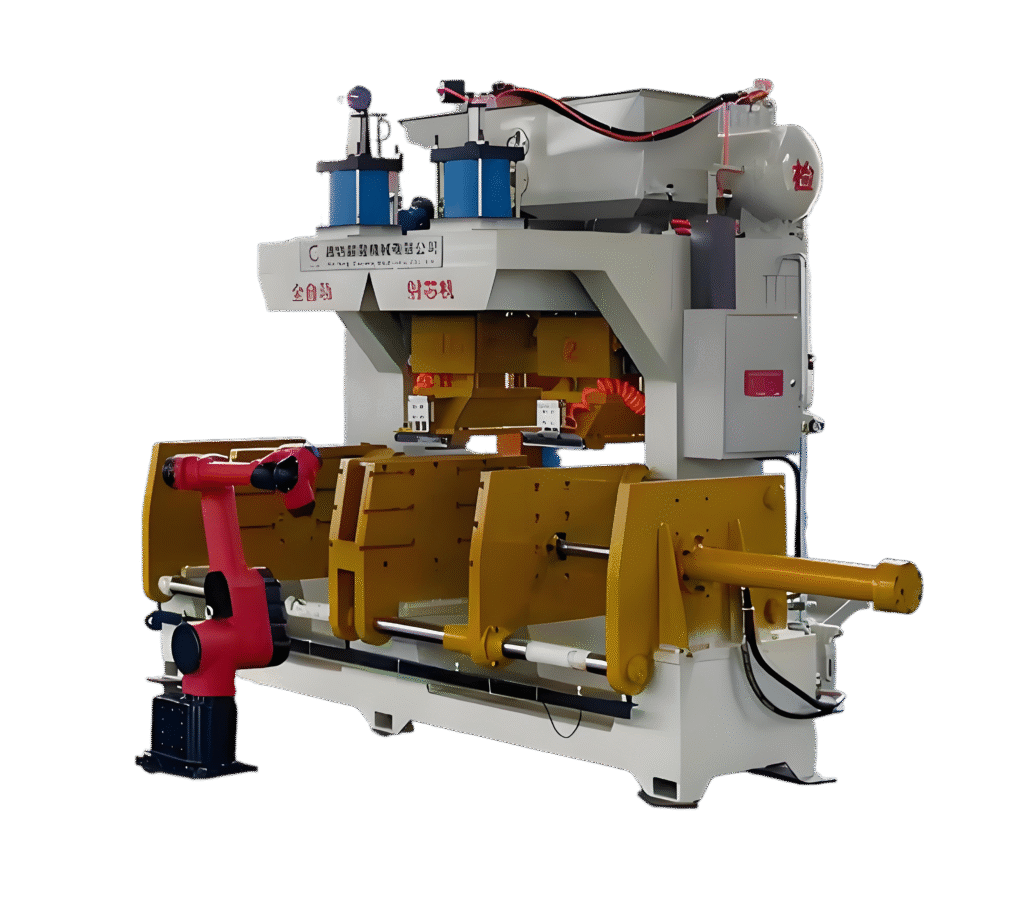
Una planta de fundición que utiliza una línea de moldeo automática enfrentó una eliminación de arena inconsistente después de la sacudida. Los operadores reposicionaban manualmente las fundiciones antes del chorro de arena, y algunas áreas permanecían contaminadas porque las piezas de trabajo ingresaban al proceso de limpieza con diferentes orientaciones. La planta también experimentaba interrupciones en la producción cuando la línea de moldeo entregaba las fundiciones más rápido de lo que la estación de carga manual podía manejar.
En este tipo de proyecto, el Máquina de transporte por rodillos debe ser diseñado en torno a la producción de la línea de moldeo en lugar de ser seleccionado solo por el ancho máximo de chorro de arena. El fabricante revisa las dimensiones de las fundiciones, el tiempo del ciclo de moldes, los puntos de transferencia y el resultado de limpieza requerido. El transportador se convierte entonces en una conexión entre el moldeo, la sacudida, el chorro de arena, la inspección y la siguiente etapa de producción.
Cambios después de la integración de línea
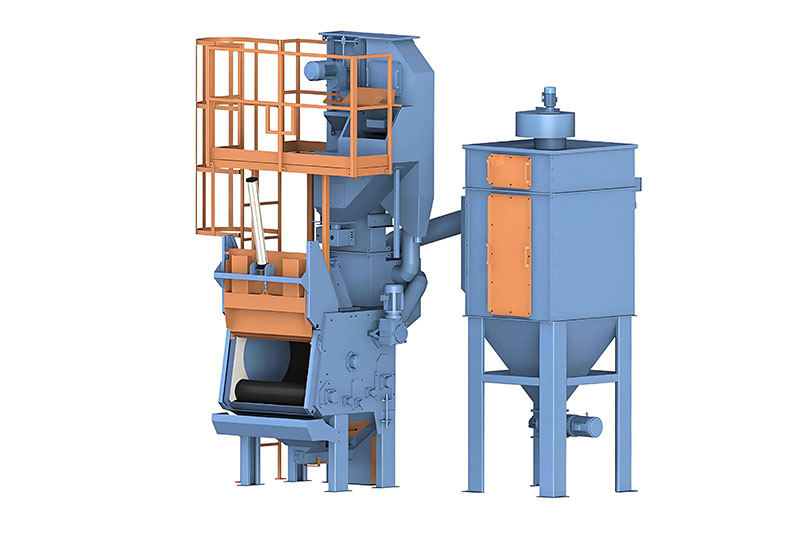
Después de integrar una máquina de granallado de paso Máquina de granallado con el proceso de moldeo y manejo de materiales, la planta podría establecer un flujo más predecible. Un diseño adecuado de rodillos transportadores redujo el reposicionamiento manual y ayudó a mantener una exposición consistente. La siguiente comparación representa el tipo de resultado que los compradores deberían verificar a través de los registros del proyecto y las pruebas de aceptación.
| Ítem de evaluación | Antes de la modernización | Después de la solución integrada |
| Método de carga | Mayormente posicionamiento manual | Transferencia organizada desde el moldeo y el sacudido |
| Flujo de producción | Interrumpido por retrasos en la carga | Más continuo y equilibrado |
| Requerimiento laboral | Varios operadores para manejo y retrabajo | Menos tareas de manejo y responsabilidades más claras |
| Consistencia de limpieza | Variación entre lotes de fundición | Control de proceso más estable |
| Defectos de calidad | Arena residual y áreas perdidas | Menor riesgo de defectos y retrabajos |
El principal logro no fue simplemente un transportador más rápido. Fue la coordinación del tiempo de la línea de moldeo, la orientación de la pieza de trabajo, la exposición al chorro de arena y los requisitos de inspección. Los compradores deben pedir al proveedor que demuestre cómo la máquina de chorro de arena propuesta responderá a la variación real de las piezas fundidas en lugar de confiar en una configuración estándar del catálogo.
Estudio de caso dos: Procesamiento de vigas en H en una planta de estructuras de acero
Manejo de secciones estructurales largas y pesadas
Las plantas de estructuras de acero a menudo procesan vigas en H con diferentes longitudes, dimensiones de ala y niveles de contaminación en la superficie. Antes de la automatización, los trabajadores pueden utilizar grúas o carretillas elevadoras para posicionamientos repetidos, creando cuellos de botella en el manejo y aumentando el riesgo de carga inestable. La transferencia manual también dificulta mantener una velocidad constante en la zona de chorreado.
Para aplicaciones de vigas en H, la máquina de transportador de rodillos debe soportar toda la pieza de trabajo de forma segura mientras mantiene un movimiento confiable. El proyecto puede requerir rodillos reforzados, espaciado adecuado, guía lateral, coordinación de carga y conexión con equipos de chorro de arena y pintura. Un diseño personalizable es especialmente importante cuando una línea de producción maneja múltiples tamaños de vigas.
Comparación antes y después de la mejora
Después de introducir una máquina de chorro de arena alimentada por transportador, la planta pudo organizar la carga y descarga en zonas operativas definidas. Esto redujo los movimientos repetidos de la grúa y mejoró la programación entre la fabricación y el tratamiento de superficies. La mejora debe medirse a través del rendimiento real, horas de trabajo, registros de defectos y rendimiento de entrega.
| Métrica del proyecto | Proceso manual o desconectado | Proceso de transporte integrado |
| Transferencia de material | Movimientos repetidos de grúas y carretillas elevadoras | Puntos planificados de transporte y carga de rodillos |
| Costo laboral | Alta implicación en manejo | Menor dependencia del trabajo de transferencia repetitiva |
| Calidad de superficie | Velocidad y cobertura variables según el operador | Condiciones de transporte más repetibles |
| Capacidad de producción | Restringido por intervalos de manejo | Mejor continuidad y programación de línea |
| Exposición a la seguridad | Intervención manual frecuente cerca de secciones pesadas | Mejor separación de las operaciones de manejo y voladura |
Estos resultados dependen de un balanceo de línea correcto. Si el transportador funciona más rápido de lo que el proceso de voladura puede manejar, la calidad de limpieza puede disminuir. Si funciona demasiado lento, la máquina se convierte en un limitante de capacidad. Un proveedor OEM o ODM calificado debería evaluar tanto el rendimiento del equipo como el flujo de trabajo completo de la estructura de acero.
Estudio de caso tres: Pretratamiento de placa de acero antes del revestimiento
Reducción de defectos relacionados con el revestimiento
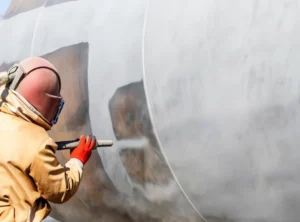
Las plantas de procesamiento de placas de acero comúnmente requieren un pretratamiento estable antes de pintar, soldar o fabricar. Una limpieza inadecuada puede dejar pátina de laminación, óxido o contaminación en la superficie, lo que conduce a una mala adherencia de la capa, corrosión prematura, rechazo en la inspección y retrabajo. Cuando las placas son transferidas manualmente o posicionadas de manera inconsistente, los resultados del tratamiento de superficie pueden variar dentro del mismo lote.
A Máquina de chorro de paso Equipado con una máquina de transportador de rodillos adecuadamente configurada puede apoyar una secuencia de limpieza de placas más controlada. El sistema debe ajustarse al ancho, grosor, longitud de la placa, contaminación, grado de limpieza requerido y condiciones de recubrimiento aguas abajo. El proveedor también debe explicar cómo la recolección de polvo, la circulación de abrasivos y los procedimientos de inspección respaldan una operación estable.
Conectando el pretratamiento con la producción posterior
Los resultados más sólidos del proyecto ocurren cuando el voladura se planifica como parte del proceso completo. Las placas entrantes pueden ser identificadas y cargadas según las órdenes de producción, transferidas a través de limpieza a una tasa controlada y movidas directamente a inspección o recubrimiento. Esto reduce el staging innecesario y ayuda al personal de calidad a rastrear defectos a condiciones específicas del proceso.
- Defina los objetivos de limpieza y perfil de superficie requeridos.
- Confirme las dimensiones de la placa, el rango de peso y la secuencia de producción.
- Ajuste el espaciado del rodillo transportador y la velocidad de transporte a las piezas de trabajo.
- Integre los puntos de carga, voladura, inspección y transferencia de recubrimiento.
- Verifique la capacidad y calidad durante las pruebas de aceptación en fábrica y en sitio.
Cómo los compradores deben evaluar la evidencia del caso de estudio
Las afirmaciones de marketing raramente revelan si una máquina funcionará eficazmente en una fábrica diferente. Los equipos de adquisiciones deben solicitar evidencia que conecte el diseño del equipo con resultados de proyecto medibles.
- Dibujo de piezas de trabajo, fotografías, rangos de peso y descripciones de contaminación
- Registros de capacidad de producción y mano de obra antes y después
- Comparaciones de defectos, retrabajos y rechazos de recubrimiento
- Detalles de integración para líneas de moldeo, grúas, líneas de pintura o estaciones de ensamblaje
- Criterios de aceptación para la calidad de limpieza, estabilidad del transporte y funciones de seguridad
- Referencias de proyectos que utilizan piezas de trabajo y volúmenes de producción comparables
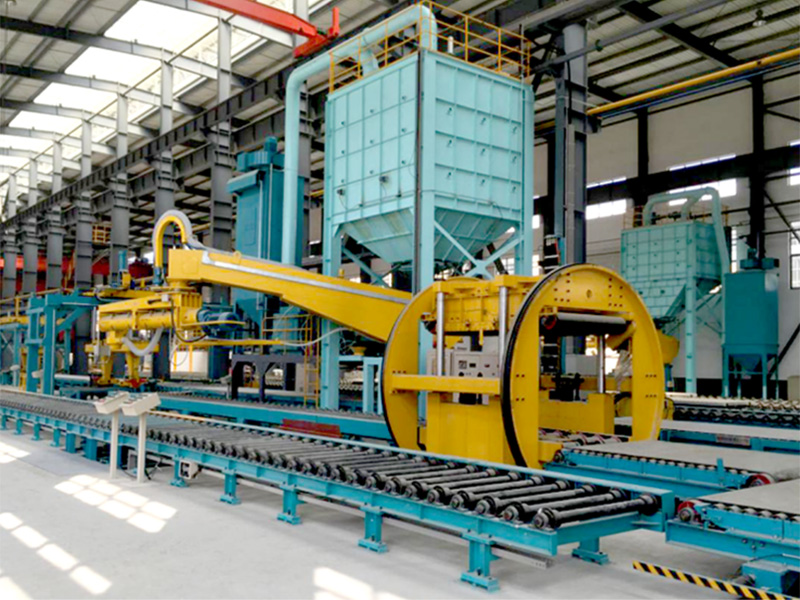
Nuestros proyectos existentes de línea de moldeo y fundición proporcionan referencias prácticas para evaluar estos factores. Analizamos la producción aguas arriba, los requisitos aguas abajo y las limitaciones operativas reales antes de proponer una solución personalizable. Este proceso ayuda a los clientes a evitar la compra de equipos que funcionan bien de forma aislada pero que no se ajustan al sistema de la fábrica.
Elija un socio de proyecto, no solo un proveedor de maquinaria
Una máquina de transporte por rodillos alcanza su máximo valor cuando mejora toda la cadena de producción. Contact our team con sus datos de pieza de trabajo, diseño, condiciones de línea de moldeo y objetivos de producción. Podemos proporcionar una propuesta OEM o ODM personalizable para la máquina de chorro de arena integrada y Máquina de chorro de paso aplicaciones.
 Spanish
 English
 Russian
 Portuguese
 French
 Indonesian
 Thai