การบริโภคสารกัดกร่อนเกินขนาดเพิ่มต้นทุนการยิงกระสุน; เคล็ดลับที่เป็นประโยชน์ในการควบคุมการสูญเสียเพื่อการดำเนินการประหยัดต้นทุน.
คู่มือนี้แบ่งปันเคล็ดลับที่เป็นประโยชน์ในการควบคุมการบริโภคสารกัดกร่อนของเครื่องยิงกระสุน โดยครอบคลุมการเลือกสารกัดกร่อน, การบำรุงรักษาอุปกรณ์ และการเพิ่มประสิทธิภาพกระบวนการยิงกระสุน.
สำรวจด้านล่างเพื่อเรียนรู้กลยุทธ์สำคัญในการลดการสูญเสียสารกัดกร่อนในการยิงกระสุน.
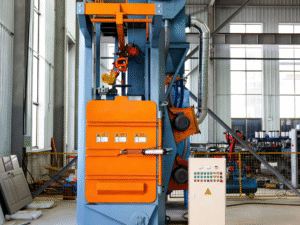
จะเลือกสารกัดกร่อนที่เหมาะสมเพื่อลดการบริโภคในการยิงกระสุนได้อย่างไร?
การเลือกสารกัดกร่อนที่เหมาะสมเป็นพื้นฐานในการควบคุมการบริโภคในการดำเนินงานเครื่องยิงกระสุน เนื่องจากการเลือกที่ไม่เหมาะสมจะนำไปสู่การสูญเสียที่เกินควร โดยเริ่มจากการจับคู่วัสดุสารกัดกร่อนกับชิ้นงาน: สำหรับชิ้นงานเหล็กความแข็งสูง ให้เลือกกระสุนเหล็กคาร์บอนสูง (HRC 58-62) ซึ่งมีความต้านทานต่อการสึกหรอและอายุการใช้งานยาวนาน; สำหรับชิ้นงานอลูมิเนียมอัลลอยหรือโลหะที่ไม่ใช่เหล็ก ให้ใช้กระสุนเซรามิกหรือไข่มุกแก้วที่นุ่มกว่าเพื่อหลีกเลี่ยงการสึกหรอของสารกัดกร่อนโดยไม่จำเป็นและความเสียหายของชิ้นงาน. อันดับที่สอง, ควบคุมขนาดอนุภาคของสารกัดกร่อน: เลือกขนาดอนุภาคที่เล็กที่สุดที่ตรงตามข้อกำหนดการยิงกระสุน—อนุภาคที่ใหญ่กว่ามักจะใช้มากกว่าต่อหน่วยพื้นที่และมีแนวโน้มที่จะแตกมากกว่า สำหรับการทำความสะอาดพื้นผิวทั่วไป สารกัดกร่อนขนาด 0.6-1.0 มม. เป็นขนาดที่เหมาะสม; สำหรับการเสริมความแข็งของพื้นผิว สารกัดกร่อนขนาด 0.3-0.5 มม. สามารถบรรลุผลในขณะที่มีการบริโภคน้อยลง. อันดับที่สาม, รับประกันความบริสุทธิ์ของสารกัดกร่อน: เลือกสารกัดกร่อนที่มีเนื้อหาสิ่งเจือปน ≤0.5% เนื่องจากสิ่งเจือปนจะเร่งการแตกหักของสารกัดกร่อนและเพิ่มการบริโภค นอกจากนี้ หลีกเลี่ยงการผสมสารกัดกร่อนประเภทหรือขนาดที่แตกต่างกันซึ่งจะทำให้การยิงกระสุนไม่สม่ำเสมอและเพิ่มการบริโภคโดยรวม การลงทุนในสารกัดกร่อนที่มีคุณภาพสูงและตรงกันสามารถลดการบริโภคลงได้ 20-30% ในระยะยาว.
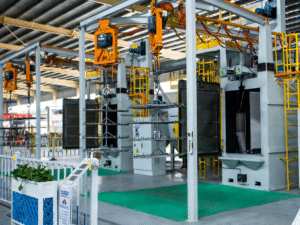
จะบำรุงรักษาเครื่องยิงกระสุนเพื่อลดการสูญเสียสารกัดกร่อนได้อย่างไร?
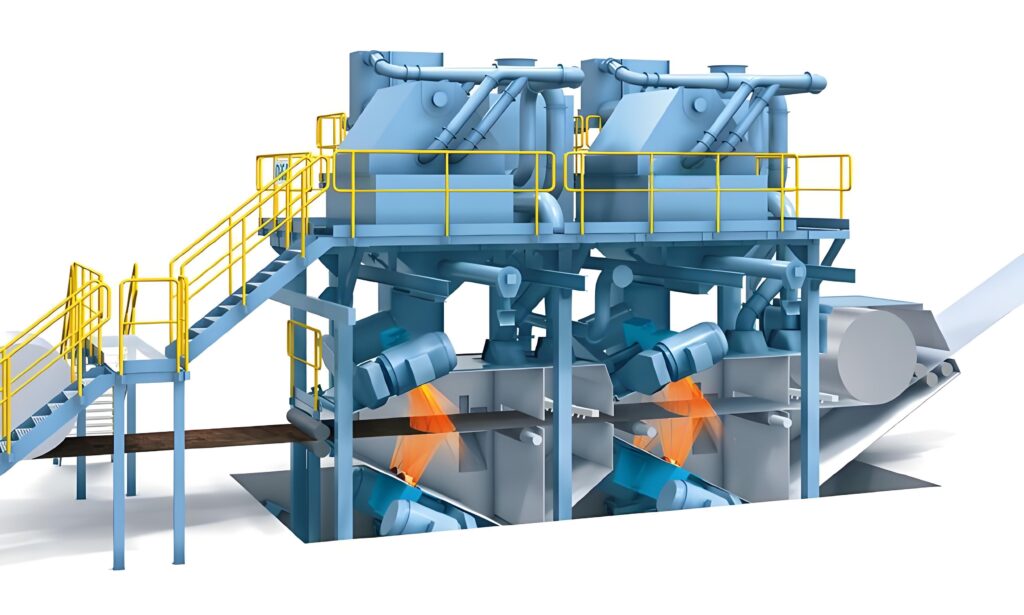
การบำรุงรักษาเครื่องยิงกระสุนอย่างสม่ำเสมอและถูกต้องเป็นสิ่งสำคัญในการป้องกันการบริโภคสารกัดกร่อนเกินขนาด เนื่องจากส่วนประกอบเครื่องมือที่สึกหรอหรือล้มเหลวจะก่อให้เกิดการสูญเสียสารกัดกร่อนที่ผิดปกติ. อันดับแรก, ตรวจสอบและเปลี่ยนชิ้นส่วนล้อพ่นอย่างสม่ำเสมอ: ใบมีดล้อพ่น, กังหันและกรงควบคุม เป็นส่วนสำคัญที่สัมผัสโดยตรงกับสารกัดกร่อน ใบมีดที่สึกหรอ (เสื่อมสภาพเกิน 3 มม.) จะลดความเร็วของการยิงและทำให้การยิงไม่สมบูรณ์ ต้องการสารกัดกร่อนมากขึ้นเพื่อให้บรรลุผล; เปลี่ยนชิ้นส่วนเหล่านี้ทุก 800-1000 ชั่วโมงการทำงาน. อันดับที่สอง, ตรวจสอบและปรับระบบกู้คืนสารกัดกร่อน: ตรวจสอบให้แน่ใจว่า สกรูลำเลียง, ลิฟต์ถัง และตัวแยกไม่ติดขัดและทำงานได้อย่างถูกต้อง ระบบกู้คืนที่มีข้อบกพร่องจะนำไปสู่สารกัดกร่อนที่ใช้ได้ซึ่งไม่ได้เก็บรวบรวม ทำให้เกิดการสูญเสียโดยตรง ทำความสะอาดหน้าจอแยกทุกสัปดาห์เพื่อป้องกันการอุดตันซึ่งส่งผลต่อการแยกสารกัดกร่อนที่ใช้ได้จากเศษ. อันดับที่สาม, รักษาการปิดผนึกของเครื่องยิงกระสุนให้มีประสิทธิภาพ: ตรวจสอบการปิดผนึกประตูห้อง, ยางปิดมุมฉีดและการเชื่อมต่อท่อสำหรับการรั่วของอากาศ การรั่วไหลของอากาศจะลดความเร็วของการยิงที่มีประสิทธิภาพ, ทำให้ต้องมีกระแสสารกัดกร่อนที่เพิ่มขึ้นเพื่อชดเชย. สุดท้าย, หล่อลื่นชิ้นส่วนที่เคลื่อนที่เป็นประจำเพื่อให้แน่ใจว่าการทำงานของเครื่องยิงกระสุนเป็นไปอย่างราบรื่น หลีกเลี่ยงการเกิดอาการติดขัดของอุปกรณ์ที่ทำให้เกิดการสะสมสารกัดกร่อนและการสูญเสีย.
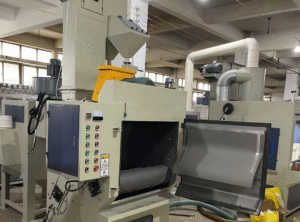
จะเพิ่มประสิทธิภาพพารามิเตอร์กระบวนการยิงกระสุนเพื่อควบคุมการบริโภคสารกัดกร่อนได้อย่างไร?
Optimizing shot blast process parameters can significantly reduce abrasive consumption while ensuring shot blast quality. First, adjust shot blast intensity reasonably: use the minimum Almen intensity that meets the process requirements—excessive intensity not only consumes more abrasives but also damages the workpiece surface. Conduct a test shot blast before mass production to determine the optimal intensity (generally 0.15-0.4A for most workpieces). Second, control shot flow rate: set the flow rate based on workpiece size and shot blast requirements—too high a flow rate is the main cause of excessive consumption. For small workpieces, 15-25 kg/min is sufficient; for large workpieces, 30-45 kg/min can meet the demand. Use a flow meter to monitor and adjust in real time. Third, optimize shot blast angle and distance: the ideal angle between the nozzle and the workpiece surface is 45-60°, and the distance is 150-250mm. This angle and distance maximize the utilization rate of abrasives, ensuring each particle exerts the maximum effect. Avoid steep angles or excessive distances, which will reduce shot efficiency and increase consumption. Additionally, shorten unnecessary shot blast time—stop the process immediately once the required surface quality is achieved. Process optimization can reduce abrasive consumption by 15-25% without affecting shot blast results.
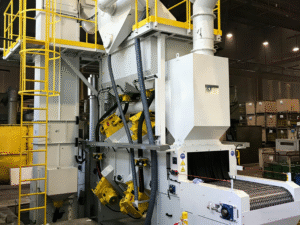
What Are the Practical Management Measures to Reduce Abrasive Waste in Shot Blasting?
Effective management measures can complement equipment and process optimization to further control abrasive consumption. First, establish a regular abrasive inventory system: record the amount of abrasive added and the actual consumption per shift, which helps identify abnormal consumption in a timely manner. If consumption suddenly increases by more than 10%, check the shot blasting machine and process immediately for problems. Second, train operators: ensure operators are familiar with the correct operation of the shot blasting machine, including parameter adjustment, abrasive replacement and basic equipment inspection. Improper operation by untrained operators can increase consumption by 30% or more. Third, implement a classification shot blast system: group workpieces with similar shot blast requirements together for processing, avoiding frequent parameter adjustments and unnecessary abrasive waste caused by switching between different workpieces. Fourth, recycle and reuse abrasives properly: use a high-efficiency separator to separate usable abrasives from dust and debris, and ensure the recovery rate is ≥95%. For slightly worn abrasives, mix them with new abrasives in a 1:2 ratio for use, which can reduce the amount of new abrasives used. These management measures form a complete control system for abrasive consumption.
บทสรุป
Scientific abrasive selection, machine maintenance and process optimization control shot blasting consumption.
 Thai
 English
 Russian
 Spanish
 Portuguese
 French
 Indonesian