Konsumsi abrasif yang berlebihan meningkatkan biaya peledakan; tips praktis untuk mengontrol limbah demi operasi hemat biaya.
Panduan ini membagikan tips praktis untuk mengontrol konsumsi abrasif mesin peledakan, mencakup pemilihan abrasif, pemeliharaan peralatan, dan optimasi proses peledakan.
Jelajahi di bawah untuk menguasai strategi kunci dalam mengurangi limbah abrasif dalam peledakan.
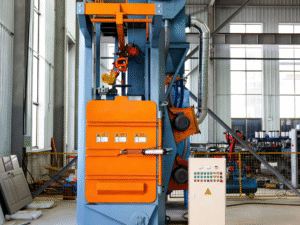
Bagaimana Cara Memilih Abrasif yang Tepat untuk Meminimalkan Konsumsi dalam Peledakan?
Memilih abrasif yang tepat adalah dasar untuk mengontrol konsumsi dalam operasi mesin peledakan, karena pemilihan yang tidak tepat secara langsung menyebabkan limbah yang berlebihan. Pertama, sesuaikan bahan abrasif dengan benda kerja: untuk benda kerja baja dengan kekerasan tinggi, pilih peledak baja karbon tinggi (HRC 58-62) yang memiliki ketahanan aus yang kuat dan umur layanan yang lama; untuk benda kerja paduan aluminium atau logam non-ferrous, gunakan peledak keramik yang lebih lembut atau beads kaca untuk menghindari aus abrasif yang tidak perlu dan kerusakan pada benda kerja. Kedua, kendalikan ukuran partikel abrasif: pilih ukuran partikel terkecil yang memenuhi syarat peledakan—partikel yang lebih besar tidak hanya mengonsumsi lebih banyak per unit area tetapi juga lebih mungkin pecah. Untuk pembersihan permukaan umum, abrasif 0,6-1,0mm adalah yang optimal; untuk penguatan permukaan, abrasif 0,3-0,5mm dapat mencapai efek dengan konsumsi yang lebih sedikit. Ketiga, pastikan kemurnian abrasif: pilih abrasif dengan kandungan kotoran ≤0,5%, karena kotoran akan mempercepat fragmentasi abrasif dan meningkatkan konsumsi. Selain itu, hindari mencampur berbagai jenis atau ukuran abrasif, yang akan menyebabkan peledakan yang tidak merata dan meningkatkan konsumsi secara keseluruhan. Berinvestasi dalam abrasif berkualitas tinggi yang sesuai dapat mengurangi konsumsi hingga 20-30% dalam jangka panjang.
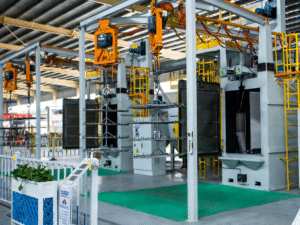
Bagaimana Memelihara Mesin Peledakan untuk Mengurangi Limbah Abrasif?
Pemeliharaan yang teratur dan tepat dari mesin peledakan sangat penting untuk mencegah konsumsi abrasif yang berlebihan, karena komponen peralatan yang aus atau tidak berfungsi akan menyebabkan kehilangan abrasif yang tidak normal. Pertama, periksa dan ganti komponen roda peledakan secara teratur: bilah roda peledakan, impeller, dan rangka kontrol adalah bagian kunci yang langsung bersentuhan dengan abrasif. Bilah yang aus (aus melebihi 3mm) akan mengurangi kecepatan tembakan dan menyebabkan peledakan yang tidak lengkap, memerlukan lebih banyak abrasif untuk mencapai efek; ganti bagian ini setiap 800-1000 jam kerja. Kedua, periksa dan sesuaikan sistem pemulihan abrasif: pastikan konveyor sekrup, elevator ember, dan pemisah tidak terhambat dan berfungsi dengan baik. Sistem pemulihan yang rusak akan menyebabkan abrasif yang dapat digunakan tidak terkumpul, menghasilkan limbah langsung. Bersihkan layar pemisah setiap minggu untuk mencegah penyumbatan, yang mempengaruhi pemisahan abrasif yang dapat digunakan dari kotoran. Ketiga, jaga kinerja penyegelan mesin peledakan: periksa segel pintu ruang, gasket nosel, dan koneksi pipa untuk kebocoran udara. Kebocoran udara akan mengurangi kecepatan tembak yang efektif, memaksa aliran abrasif meningkat untuk kompensasi. Akhirnya, lumasi bagian bergerak secara teratur untuk memastikan operasi mesin peledakan yang lancar, menghindari macetnya peralatan yang menyebabkan akumulasi dan limbah abrasif.
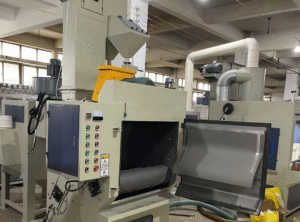
Bagaimana Mengoptimalkan Parameter Proses Peledakan untuk Mengontrol Konsumsi Abrasif?
Mengoptimalkan parameter proses shot blast dapat secara signifikan mengurangi konsumsi abrasif sambil memastikan kualitas shot blast. Pertama, sesuaikan intensitas shot blast secara wajar: gunakan intensitas Almen minimum yang memenuhi persyaratan proses—intensitas yang berlebihan tidak hanya mengkonsumsi lebih banyak abrasif tetapi juga merusak permukaan benda kerja. Lakukan uji shot blast sebelum produksi massal untuk menentukan intensitas optimal (umumnya 0,15-0,4A untuk sebagian besar benda kerja). Kedua, kendalikan laju aliran shot: tetapkan laju aliran berdasarkan ukuran benda kerja dan persyaratan shot blast—laju aliran yang terlalu tinggi adalah penyebab utama konsumsi yang berlebihan. Untuk benda kerja kecil, 15-25 kg/menit sudah cukup; untuk benda kerja besar, 30-45 kg/menit dapat memenuhi permintaan. Gunakan flow meter untuk memantau dan menyesuaikan secara real time. Ketiga, optimalkan sudut dan jarak shot blast: sudut ideal antara nozel dan permukaan benda kerja adalah 45-60°, dan jaraknya 150-250mm. Sudut dan jarak ini memaksimalkan tingkat pemanfaatan abrasif, memastikan setiap partikel memberikan efek maksimum. Hindari sudut curam atau jarak yang berlebihan, yang akan mengurangi efisiensi tembakan dan meningkatkan konsumsi. Selain itu, kurangi waktu shot blast yang tidak perlu—hentikan proses segera setelah kualitas permukaan yang diperlukan tercapai. Optimasi proses dapat mengurangi konsumsi abrasif hingga 15-25% tanpa mempengaruhi hasil shot blast.
Apa Tindakan Manajemen Praktis untuk Mengurangi Limbah Abrasif dalam Shot Blasting?
Tindakan manajemen yang efektif dapat melengkapi optimasi peralatan dan proses untuk lebih mengendalikan konsumsi abrasif. Pertama, buat sistem inventaris abrasif yang rutin: catat jumlah abrasif yang ditambahkan dan konsumsi aktual per shift, yang membantu mengidentifikasi konsumsi abnormal secara tepat waktu. Jika konsumsi tiba-tiba meningkat lebih dari 10%, periksa mesin shot blasting dan proses segera untuk masalah. Kedua, latih operator: pastikan operator memahami operasi mesin shot blasting yang benar, termasuk penyesuaian parameter, penggantian abrasif dan pemeriksaan peralatan dasar. Operasi yang tidak tepat oleh operator yang tidak terlatih dapat meningkatkan konsumsi sebesar 30% atau lebih. Ketiga, terapkan sistem shot blast klasifikasi: kelompokkan benda kerja dengan persyaratan shot blast yang serupa untuk pemrosesan, menghindari penyesuaian parameter yang sering dan limbah abrasif yang tidak perlu akibat beralih antara benda kerja yang berbeda. Keempat, daur ulang dan gunakan kembali abrasif dengan benar: gunakan pemisah efisiensi tinggi untuk memisahkan abrasif yang dapat digunakan dari debu dan kotoran, dan pastikan tingkat pemulihan ≥95%. Untuk abrasif yang sedikit aus, campurkan dengan abrasif baru dalam rasio 1:2 untuk digunakan, yang dapat mengurangi jumlah abrasif baru yang digunakan. Tindakan manajemen ini membentuk sistem kontrol yang lengkap untuk konsumsi abrasif.
Kesimpulan
Pemilihan abrasif yang ilmiah, pemeliharaan mesin, dan optimasi proses mengendalikan konsumsi shot blasting.
 Indonesian
 English
 Russian
 Spanish
 Portuguese
 French
 Thai