Избыточное потребление абразивов увеличивает расходы на струйную обработку; практические советы по контролю отходов для снижения затрат.
Этот гид предлагает практические советы по контролю потребления абразивов в машинах для струйной обработки, охватывая выбор абразива, техническое обслуживание оборудования и оптимизацию процесса струйной обработки.
Изучите ниже ключевые стратегии по снижению отходов абразива в струйной обработке.
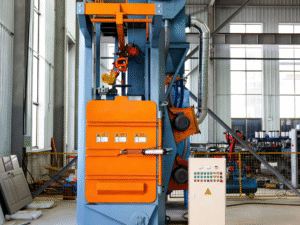
Как выбрать правильный абразив для минимизации потребления в процессе струйной обработки?
Выбор подходящего абразива является основой для контроля потребления в ведении работ машин струйной обработки, так как неправильный выбор напрямую приводит к избыточным отходам. Сначала сопоставьте материал абразива с обрабатываемой деталью: для деталей из стали с высокой твердостью выберите стальной дробь с высоким содержанием углерода (HRC 58-62), который обладает высокой износостойкостью и длительным сроком службы; для деталей из алюминиевых сплавов или цветных металлов используйте более мягкий керамический абразив или стеклянные шарики, чтобы избежать ненужного износа абразива и повреждения детали. Во-вторых, контролируйте размер абразивных частиц: выберите наименьший размер частиц, который соответствует требованиям струйной обработки — более крупные частицы не только потребляют больше на единицу площади, но также и с большей вероятностью ломаются. Для общей очистки поверхности оптимален абразив размером 0,6-1,0 мм; для упрочнения поверхности можно использовать абразив размером 0,3-0,5 мм, который даст необходимый эффект с меньшим потреблением. В-третьих, обеспечьте чистоту абразива: выбирайте абразивы с содержанием примесей ≤0,5%, так как примеси ускоряют фрагментацию абразива и увеличивают потребление. Кроме того, избегайте смешивания различных типов или размеров абразивов, что приведет к неравномерной струйной обработке и увеличению общего потребления. Инвестиции в высококачественные, соответствующие абразивы могут сократить потребление на 20-30% в долгосрочной перспективе.
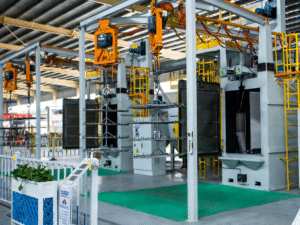
Как обслуживать машину для струйной обработки, чтобы уменьшить отходы абразива?
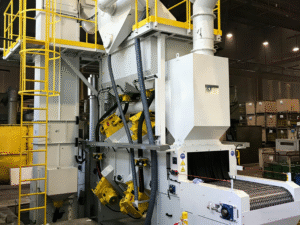
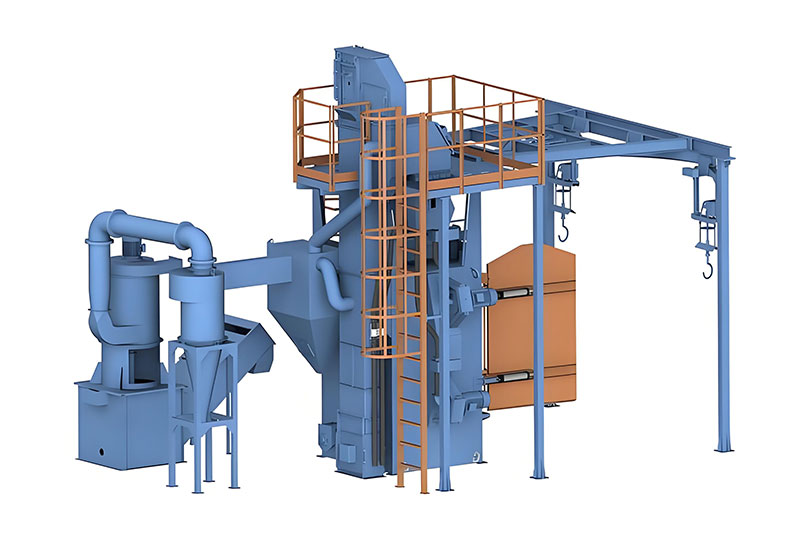
Регулярное и правильное обслуживание машины для струйной обработки имеет решающее значение для предотвращения избыточного потребления абразива, так как изношенные или неисправные компоненты оборудования вызывают аномальные потери абразива. Во-первых, регулярно проверяйте и заменяйте компоненты дробеструйного колеса: лопасти дробеструйного колеса, ротор и управляющая клетка — это ключевые части, которые непосредственно соприкасаются с абразивом. Изношенные лопасти (износ более 3 мм) будут уменьшать скорость снарядов и вызывать неполную струйную обработку, требуя больше абразивов для достижения эффекта; меняйте эти части каждые 800-1000 рабочих часов. Во-вторых, проверьте и отрегулируйте систему возврата абразива: убедитесь, что шнековый конвейер, подъемник и сепаратор не забиты и функционируют должным образом. Неисправная система возврата приведет к непополученным пригодным абразивам, что станет прямыми отходами. Чистите экран сепаратора каждую неделю, чтобы избежать засорения, что влияет на разделение пригодных абразивов от мусора. В-третьих, обеспечьте герметичность машины для струйной обработки: проверяйте уплотнения дверей камеры, прокладки сопел и соединения трубопроводов на наличие утечек воздуха. Утечка воздуха уменьшит эффективную скорость снарядов, вынуждая увеличить поток абразивов для компенсации. Наконец, регулярно смазывайте движущиеся части, чтобы обеспечить плавную работу машины для струйной обработки, избегая заеданий оборудования, которые вызывают накопление абразива и отходы.
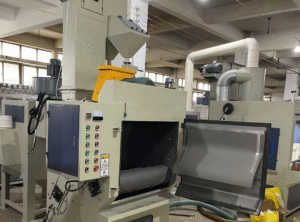
Как оптимизировать параметры процесса струйной обработки для контроля потребления абразивов?
Оптимизация параметров процесса дробеструйной очистки может значительно сократить расход абразивов, обеспечивая качество обработки. Во-первых, разумно отрегулируйте интенсивность дробеструйной обработки: используйте минимальную интенсивность Алмена, соответствующую требованиям процесса — чрезмерная интенсивность не только увеличивает расход абразивов, но и повреждает поверхность детали. Проведите тестовую дробеструйную обработку перед массовым производством, чтобы определить оптимальную интенсивность (обычно 0,15-0,4А для большинства деталей). Во-вторых, контролируйте скорость потока абразивов: установите скорость потока в зависимости от размера детали и требований к дробеструйной обработке — чрезмерно высокая скорость потока является основной причиной избыточного расхода. Для малых деталей достаточно 15-25 кг/мин; для крупных деталей 30-45 кг/мин может удовлетворить требования. Используйте расходомер для мониторинга и регулировки в реальном времени. В-третьих, оптимизируйте угол и расстояние дробеструйной обработки: идеальный угол между соплом и поверхностью детали составляет 45-60°, а расстояние — 150-250 мм. Этот угол и расстояние максимизируют коэффициент использования абразивов, обеспечивая максимальный эффект от каждой частицы. Избегайте крутых углов или чрезмерных расстояний, так как это снижает эффективность обработки и увеличивает расход. Кроме того, сократите ненужное время дробеструйной обработки — остановите процесс немедленно, как только будет достигнуто требуемое качество поверхности. Оптимизация процесса может сократить расход абразивов на 15-25% без влияния на результаты дробеструйной обработки.
Какие практические меры управления можно принять для снижения потерь абразивов при дробеструйной обработке?
Эффективные меры управления могут дополнить оптимизацию оборудования и процесса для дальнейшего контроля расхода абразивов. Во-первых, установите регулярную систему учёта абразивов: фиксируйте количество добавленных абразивов и фактический расход за смену, что помогает своевременно выявлять аномальный расход. Если расход внезапно увеличивается более чем на 10%, немедленно проверьте дробеструйную машину и процесс на наличие проблем. Во-вторых, обучите операторов: убедитесь, что операторы знакомы с правильной эксплуатацией дробеструйной машины, включая регулировку параметров, замену абразивов и основную проверку оборудования. Неправильная работа необученных операторов может увеличить расход более чем на 30%. В-третьих, внедрите систему классифицированной дробеструйной обработки: группируйте детали с похожими требованиями к дробеструйной обработке для обработки, избегая частых изменений параметров и ненужных потерь абразивов, вызванных переключением между различными деталями. В-четвёртых, правильно перерабатывайте и повторно используйте абразивы: используйте высокоэффективный сепаратор для отделения пригодных абразивов от пыли и мусора и обеспечьте коэффициент возврата ≥ 95%. Для слегка изношенных абразивов смешивайте их с новыми абразивами в соотношении 1:2 для использования, что может сократить количество используемых новых абразивов. Эти меры управления формируют полную систему контроля расхода абразивов.
Заключение
Научный выбор абразивов, техническое обслуживание машин и оптимизация процессов контролируют расход при дробеструйной обработке.
 Russian
 English
 Spanish
 Portuguese
 French
 Indonesian
 Thai