การยึดติดของทรายบนวัสดุหล่อมีผลต่อคุณภาพและการประกอบ; การพ่นทรายด้วยอุปกรณ์พ่นทรายหมุนเป็นทางออกที่มีประสิทธิภาพที่ใช้ได้จริง.
คู่มือนี้ให้รายละเอียดวิธีการที่ใช้ได้จริงในการกำจัดการยึดติดของทรายหล่อโดยการใช้เครื่องพ่นทรายที่โรงหล่อ รวมถึงการตั้งค่าอุปกรณ์พ่นทรายหมุน พารามิเตอร์การพ่นทราย และเคล็ดลับในการทำงาน.
สำรวจด้านล่างเพื่อเรียนรู้ขั้นตอนที่สำคัญในการพ่นทรายเพื่อการกำจัดทรายหล่อ.
จะเลือกและตั้งค่าอุปกรณ์พ่นทรายหมุนอย่างไรเพื่อกำจัดการยึดติดของทรายหล่อ?
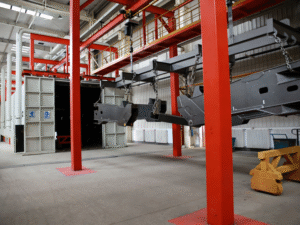
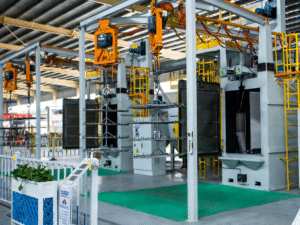
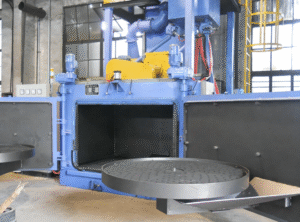
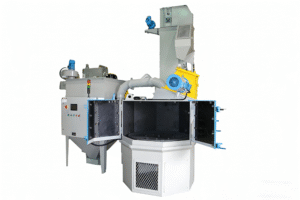
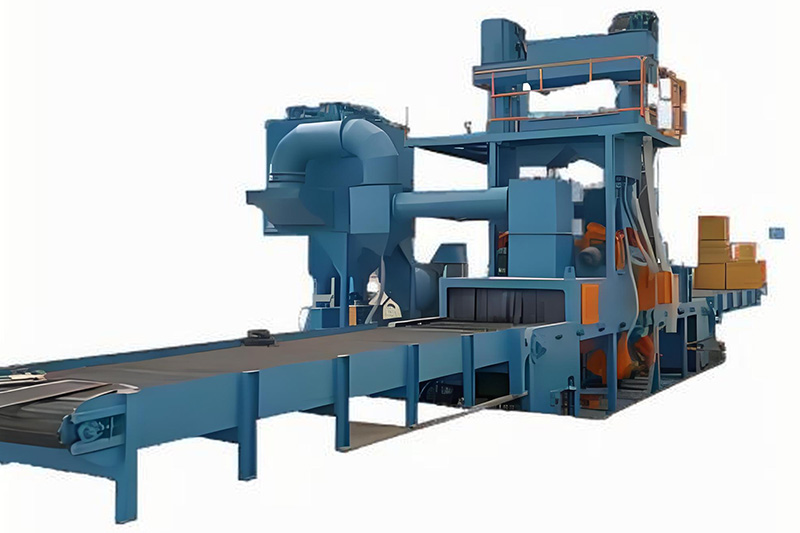
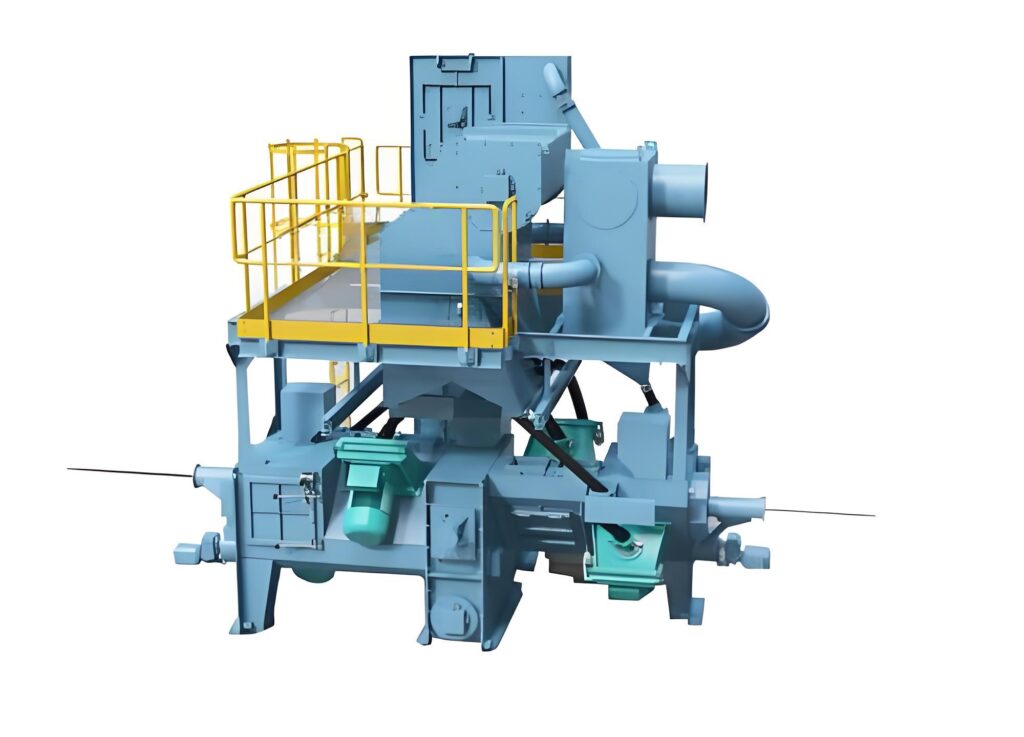
การเลือกอุปกรณ์พ่นทรายหมุนที่เหมาะสมและการตั้งค่าที่ถูกต้องเป็นพื้นฐานสำหรับการกำจัดการยึดติดของทรายในงานพ่นทรายที่โรงหล่อ. สำหรับวัสดุหล่อขนาดเล็กถึงขนาดกลางที่มีการยึดติดของทรายน้อย ควรใช้เครื่องพ่นทรายแบบสายพานหมุนซึ่งจะช่วยให้วัสดุหล่อตกอยู่ในแนวหมุนอย่างต่อเนื่อง ทำให้มั่นใจได้ว่ามีการพ่นทรายอย่างทั่วถึง. สำหรับวัสดุหล่อขนาดใหญ่และหนักหรือวัสดุที่มีการยึดติดของทรายอย่างรุนแรง เครื่องพ่นทรายแบบห้อยจะเหมาะสมกว่า โดยสามารถแขวนวัสดุหล่อและหมุน 360 องศา ทำให้การพ่นทรายมีความตรงจุดบนพื้นผิวที่ซับซ้อน. ในระหว่างการตั้งค่า ให้ตรวจสอบอุปกรณ์พ่นทรายหมุนก่อน โดยตรวจสอบล้อพ่นทราย ถังวัสดุพ่นทราย และระบบสายพานเพื่อให้แน่ใจว่าไม่มีการอุดตันหรือสึกหรอ จากนั้นปรับความเร็วรอบของล้อพ่นทราย (โดยปกติ 2800-3600 รอบ/นาทีสำหรับการกำจัดทราย) เพื่อให้แน่ใจว่าจะมีพลังงานจลน์เพียงพอสำหรับการพ่นทราย ถังวัสดุพ่นทรายควรเต็มไปด้วยวัสดุพ่นทรายที่เหมาะสม (วัสดุพ่นทรายเหล็กขนาดเม็ด 0.8-1.2 มม. เหมาะสำหรับวัสดุหล่อส่วนใหญ่) และความเร็วการเคลื่อนที่ของเครื่องพ่นทรายควรตั้งไว้ที่ 0.5-1.5 เมตร/นาที เพื่อให้มีเวลาการพ่นทรายเพียงพอ นอกจากนี้ ควรตรวจสอบให้แน่ใจว่าระบบกำจัดฝุ่นของ พารามิเตอร์ของอุปกรณ์วีลบลาสท์ ทำงานได้อย่างเต็มที่เพื่อเก็บฝุ่นทรายที่เกิดขึ้นระหว่างการพ่นทราย โดยรักษาสภาพแวดล้อมการทำงานให้สะอาด.
พารามิเตอร์การพ่นทรายที่เหมาะสมสำหรับการกำจัดการยึดติดของทรายหล่อมีอะไรบ้าง?
การปรับแต่ง การพ่นวัสดุ พารามิเตอร์มีความสำคัญต่อการกำจัดการยึดติดของทรายอย่างมีประสิทธิภาพโดยไม่ทำให้เกิดความเสียหายต่อวัสดุหล่อ ประการแรก การเลือกวัสดุพ่นทราย: นอกจากวัสดุพ่นทรายเหล็ก สำหรับวัสดุหล่อที่มีวัสดุอ่อน (เช่น อลูมิเนียมอัลลอยด์) ควรเลือกวัสดุพ่นทรายเซรามิกเพื่อหลีกเลี่ยงรอยขีดข่วนที่พื้นผิว; สำหรับวัสดุหล่อเหล็กที่มีความแข็งแรงสูง ควรใช้วัสดุพ่นทรายเหล็กที่มีความแข็งสูง (HRC 58-62) เพื่อรับมือกับการยึดติดของทรายที่ยากลำบาก ประการที่สอง อัตราการไหลของวัสดุพ่นทราย: อัตราการไหลของวัสดุพ่นทราย shot blaster ควรถูกควบคุมที่ 20-50 กิโลกรัม/นาที อัตราการไหลที่ต่ำเกินไปจะทำให้การกำจัดทรายไม่สมบูรณ์ ในขณะที่อัตราการไหลที่สูงเกินไปอาจทำให้วัสดุหล่อเสียรูป ประการที่สาม ระยะห่างและมุมในการพ่นทราย: ระยะห่างระหว่างหัวพ่นล้อพ่นทรายและพื้นผิววัสดุหล่อควรอยู่ที่ 150-250 มม. และมุมควรอยู่ที่ 45°-60° เพื่อเพิ่มแรงกระแทกของวัสดุพ่นทราย ประการที่สี่ เวลาการพ่นทราย: จะแตกต่างกันไปตามขนาดของวัสดุหล่อและความรุนแรงของการยึดติดของทราย โดยปกติจะใช้เวลาประมาณ 3-8 นาทีสำหรับวัสดุหล่อขนาดเล็กและ 8-15 นาทีสำหรับวัสดุหล่อขนาดใหญ่แนะนำให้ทำการทดสอบการพ่นทรายกับวัสดุหล่อตัวอย่างก่อน ปรับพารามิเตอร์ตามผลการกำจัดทรายเพื่อให้แน่ใจว่าผลลัพธ์ที่ดีที่สุด ต้องบันทึกพารามิเตอร์เหล่านี้และปฏิบัติตามอย่างเคร่งครัดในระหว่างการผลิตจำนวนมากเพื่อรักษาความสอดคล้อง.
ขั้นตอนการดำเนินงานที่สำคัญและมาตรการป้องกันสำหรับการพ่นทรายเพื่อลบการยึดติดของทรายมีอะไรบ้าง?
การปฏิบัติตามขั้นตอนการดำเนินงานและมาตรการป้องกันที่มีมาตรฐานจะช่วยให้การพ่นทรายเพื่อกำจัดการยึดติดของทรายหล่อปลอดภัยและมีประสิทธิภาพ ขั้นตอนก่อนการดำเนินงาน: ก่อนอื่น ให้ทำความสะอาดพื้นผิววัสดุหล่อเพื่อลบทรายหลุดและคราบน้ำมัน เนื่องจากสิ่งปนเปื้อนอาจมีผลต่อประสิทธิภาพการพ่นทราย จากนั้นให้โหลดวัสดุหล่อลงในเครื่องพ่นทรายอย่างถูกต้องหลีกเลี่ยงการโหลดเกิน (ไม่เกิน 80% ของความจุที่กำหนดของอุปกรณ์) เพื่อป้องกันไม่ให้เกิดการหมุนหรือการขนส่งที่ไม่สม่ำเสมอ ในระหว่างการดำเนินการ: เริ่มเครื่อง พารามิเตอร์ของอุปกรณ์วีลบลาสท์ ตามลำดับที่ถูกต้อง (ระบบกำจัดฝุ่น → ล้อพ่นทราย → สายพาน) และตรวจสอบกระบวนการพ่นทรายในเวลาจริง หากพบว่ามีการกำจัดทรายไม่สม่ำเสมอ ให้ปรับตำแหน่งวัสดุหล่อหรือพารามิเตอร์เครื่องพ่นทรายโดยทันที ขั้นตอนหลังการดำเนินการ: หยุดอุปกรณ์ตามลำดับย้อนกลับ ถอนวัสดุหล่อและตรวจสอบผลการกำจัดทราย—หากยังมีการยึดติดของทรายให้พ่นซ้ำ การป้องกันที่สำคัญ: ผู้ปฏิบัติงานจะต้องสวมอุปกรณ์ป้องกัน (แว่นตา หน้ากากฝุ่น เสื้อผ้าป้องกัน) เพื่อหลีกเลี่ยงการบาดเจ็บจากการกระเด็นของวัสดุพ่นทรายและการสูดดมฝุ่น. ตรวจสอบการสึกหรอของล้อพ่นทรายและหัวพ่นอย่างสม่ำเสมอ; เปลี่ยนชิ้นส่วนที่สึกหรอในเวลาที่เหมาะสมเพื่อให้มีประสิทธิภาพในการพ่นทราย นอกจากนี้ควรบำรุงรักษาอุปกรณ์พ่นทรายหมุนอย่างสม่ำเสมอ รวมถึงการหล่อลื่นชิ้นส่วนที่เคลื่อนไหวและทำความสะอาดระบบการกู้คืนวัสดุพ่นทราย เพื่อยืดอายุการใช้งาน.
จะจัดการกับกรณีพิเศษของการยึดติดของทรายอย่างรุนแรงในการพ่นทรายได้อย่างไร?
สำหรับการหล่อที่มีการยึดติดของทรายอย่างรุนแรง (เช่น ทรายในช่องลึก การยึดติดของโลหะและทราย) จำเป็นต้องมีกลยุทธ์การพ่นทรายพิเศษเพื่อให้แน่ใจว่าการกำจัดทรายเสร็จสมบูรณ์. ก่อนอื่น, การเตรียมการก่อนการพ่นทราย: ใช้ปืนอัดอากาศแรงดันสูงเป่าเอาทรายหลวมออกจากช่องลึก หรือใช้แปรงลวดขูดออกชั้นทรายหนาเพื่อลดภาระในการพ่นทราย. ประการที่สอง, การปรับตั้งอุปกรณ์: เปลี่ยนล้อพ่นด้วยล้อที่มีกำลังสูงกว่า หรือเพิ่มจำนวนล้อพ่นในเครื่องพ่นทรายเพื่อเพิ่มความเข้มข้นในการพ่นทราย ปรับให้วัสดุขัดมีขนาดเม็ดใหญ่ขึ้น (1.2-1.5 มม.) และเพิ่มอัตราการไหลของทรายเป็น 40-60 กก./นาที. ประการที่สาม, การพ่นทรายเฉพาะจุด: สำหรับการหล่อที่ซับซ้อนที่มีรูหรือร่องลึก ใช้ปืนพ่นทรายเสริมที่ควบคุมด้วยมือเพื่อทำการพ่นทรายเฉพาะจุดในพื้นที่ที่ยากต่อการเข้าถึง ร่วมมือกับเครื่องพ่นทรายอัตโนมัติ. ประการที่สี่, การพ่นทรายครั้งที่สอง: หลังจากการพ่นทรายครั้งแรกให้ทำการพ่นทรายครั้งที่สองด้วยวัสดุขัดที่มีขนาดเม็ดเล็กกว่า (0.6-0.8 มม.) เพื่อกำจัดทรายละเอียดที่เหลือและปรับปรุงพื้นผิว. สำหรับการยึดติดของทรายอย่างรุนแรงเกินไป สามารถรวมการพ่นทรายกับวิธีการอื่นๆ (เช่น การทำความร้อน) แต่อย่าลืมให้แน่ใจว่าวัสดุหล่อสามารถทนต่อกระบวนการนี้ได้. วิธีการจัดการพิเศษเหล่านี้ช่วยแก้ไขปัญหาการยึดติดของทรายอย่างรุนแรงได้อย่างมีประสิทธิภาพ ทำให้มั่นใจได้ในคุณภาพการหล่อ.
บทสรุป
วิธีการพ่นทรายที่เหมาะสมด้วยอุปกรณ์ล้อพ่นทำให้แน่ใจว่ามีการกำจัดทรายจากการหล่ออย่างมีประสิทธิภาพ.
หากคุณต้องการรายละเอียดเพิ่มเติมเกี่ยวกับโซลูชันการพ่นทรายสำหรับการกำจัดทรายจากการหล่อ ทีมเทคนิคของเรายินดีที่จะให้คำแนะนำที่เหมาะสม.
ติดต่อเราได้ที่:[email protected]
 Thai
 English
 Russian
 Spanish
 Portuguese
 French
 Indonesian