Sand adhesion on castings affects quality and assembly; shot blasting with wheelblast equipment offers effective practical solutions.
This guide details practical methods for removing casting sand adhesion via shot blaster in foundries, covering wheelblast equipment setup, shot blasting parameters and operation tips.
Explore below to master key practical steps of shot blasting for casting sand removal.
How to Select and Set Up Wheelblast Equipment for Casting Sand Adhesion Removal?
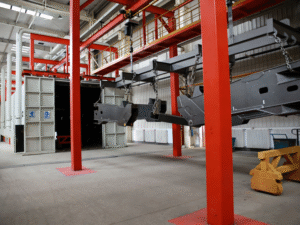
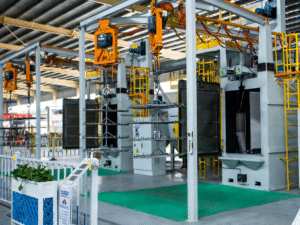
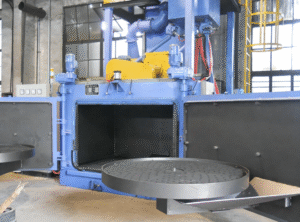
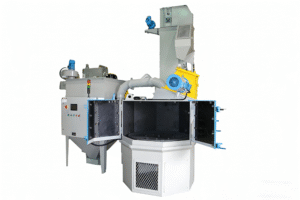
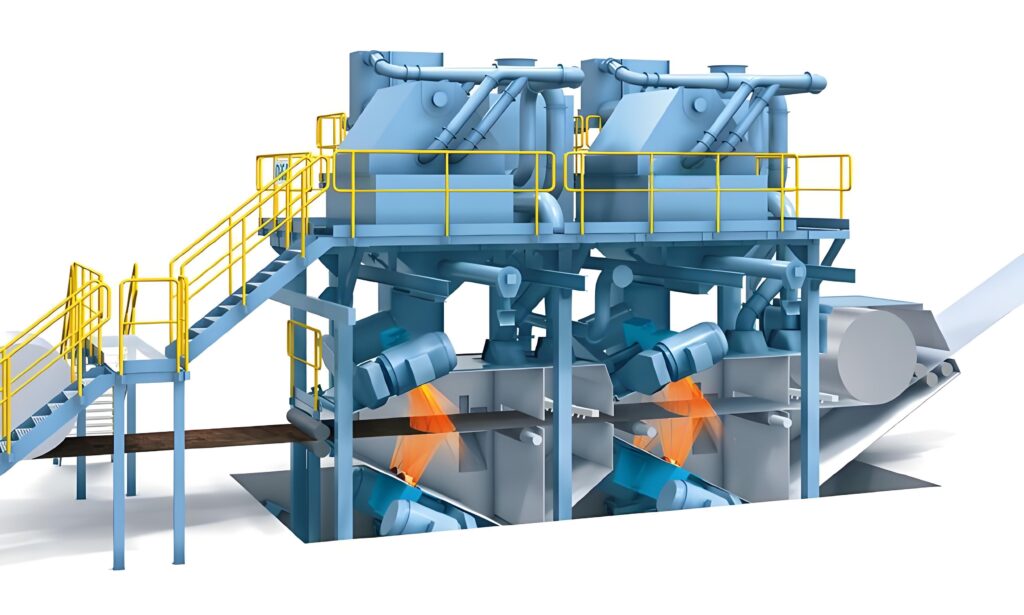
Selecting the right wheelblast equipment and proper setup are foundational for effective sand adhesion removal in foundry shot blasting. For small to medium-sized castings with light sand adhesion, a tumble belt shot blaster is recommended, as it allows castings to tumble continuously, ensuring uniform shot blasting coverage. For large, heavy castings or those with severe sand adhesion, a hook-type shot blaster is more suitable—it can suspend castings and rotate them 360 degrees, enabling targeted shot blasting on complex surfaces. During setup, first, inspect the wheelblast equipment’s blast wheel, abrasive hopper and conveyor system to ensure no blockages or wear. Then, adjust the blast wheel’s rotation speed (typically 2800-3600 rpm for sand removal) to ensure sufficient kinetic energy for shot blasting. The abrasive hopper should be filled with appropriate abrasives (steel shot with grain size 0.8-1.2mm is ideal for most castings), and the conveyor speed of the shot blaster should be set to 0.5-1.5 m/min to allow enough shot blasting time. Additionally, ensure the dust removal system of the wheelblast equipment is fully functional to collect sand dust generated during shot blasting, maintaining a clean working environment.
What Are the Optimal Shot Blasting Parameters for Removing Casting Sand Adhesion?
Optimizing shot blasting parameters is critical to achieving efficient sand adhesion removal without damaging castings. First, abrasive selection: in addition to steel shot, for castings with soft materials (such as aluminum alloy), ceramic shot is preferred to avoid surface scratches; for high-strength steel castings, high-hardness steel shot (HRC 58-62) is suitable for tackling tough sand adhesion. Second, shot flow rate: the flow rate of the shot blaster should be controlled at 20-50 kg/min—too low a flow rate results in incomplete sand removal, while too high may cause casting deformation. Third, shot blasting distance and angle: the distance between the blast wheel nozzle and the casting surface should be 150-250mm, and the angle should be 45°-60° to maximize the impact force of the shot. Fourth, shot blasting time: it varies based on casting size and sand adhesion severity—usually 3-8 minutes for small castings and 8-15 minutes for large ones. It’s recommended to conduct a test shot blasting on a sample casting first, adjusting parameters based on the sand removal effect to ensure optimal results. These parameters must be recorded and strictly followed during mass production to maintain consistency.
What Are the Key Operational Steps and Precautions for Shot Blasting Sand Removal?
Following standardized operational steps and precautions ensures safe and effective shot blasting for casting sand adhesion removal. Pre-operation steps: primeiro, limpe a superfície de moldagem para remover areia solta e manchas de óleo, pois impurezas podem afetar a eficiência do jateamento. Em seguida, carregue as moldagens no jateador de forma correta—evite sobrecarregar (não mais de 80% da capacidade nominal do equipamento) para prevenir tombamento ou transporte desiguais. Durante a operação: inicie o wheelblast equipment na sequência correta (sistema de remoção de poeira → roda de jato → transportador) e monitore o processo de jateamento em tempo real. Se for encontrada remoção desigual de areia, ajuste a posição da moldagem ou os parâmetros do jateador imediatamente. Etapas pós-operação: pare o equipamento na sequência inversa, retire as moldagens e verifique o efeito da remoção de areia—qualquer adesão residual de areia deve ser jateada novamente. Principais precauções: os operadores devem usar equipamentos de proteção (óculos, máscaras contra poeira, roupas de proteção) para evitar lesões causadas por respingos abrasivos e inalação de poeira. Inspecione regularmente o desgaste da roda de jato e dos bicos do jateador; substitua as peças desgastadas a tempo para garantir a eficiência do jateamento. Além disso, mantenha regularmente o equipamento de jateamento com rodas, incluindo a lubrificação de peças móveis e a limpeza do sistema de recuperação de abrasivos, para prolongar sua vida útil.
Como lidar com casos especiais de adesão severa de areia no jateamento?
Para moldagens com adesão severa de areia (como areia de cavidades profundas, ligação metal-areia), são necessárias estratégias especiais de jateamento para garantir a remoção completa da areia. Primeiro, pré-tratamento antes do jateamento: use uma pistola de ar comprimido para soprar a areia solta em cavidades profundas, ou use uma escova de arame para raspar camadas espessas de areia, reduzindo a carga do jateamento. Segundo, ajuste do equipamento: substitua a roda de jato por uma de maior potência ou aumente o número de rodas de jato no jateador para aumentar a intensidade do jateamento. Ajuste o abrasivo para um tamanho de grão maior (1,2-1,5mm) e aumente a taxa de fluxo do jato para 40-60 kg/min. Terceiro, jateamento direcionado: para moldagens complexas com buracos ou sulcos profundos, use uma pistola de jateamento auxiliar manual para realizar jateamento direcionado em áreas de difícil acesso, cooperando com o jateador automático. Quarto, jateamento secundário: após o primeiro jateamento, realize um segundo jateamento com abrasivos de menor tamanho de grão (0,6-0,8mm) para remover areia fina residual e melhorar o acabamento da superfície. Para adesão de areia extremamente severa, é viável combinar jateamento com outros métodos (como limpeza térmica), mas assegure-se de que o material da moldagem possa suportar o processo. Esses métodos de manuseio especiais solucionam efetivamente o problema de adesão severa de areia, garantindo a qualidade da moldagem.
Conclusão
Métodos adequados de jateamento com equipamentos de jateamento com rodas asseguram a remoção eficiente da areia da moldagem.
Se precisar de mais detalhes sobre soluções de jateamento para remoção de areia de moldagem, nossa equipe técnica fornecerá conselhos personalizados.
Entre em contato conosco em:[email protected]
 Portuguese
 English
 Russian
 Spanish
 French
 Indonesian
 Thai